Prensas hidráulicas usadas en venta
La presión de aceite en un pistón es lo que genera la fuerza, y una válvula de alivio es lo que la limita. Una prensa de cigüeñal almacena energía en un volante y alcanza su capacidad nominal solo cerca del final de la carrera. Una prensa hidráulica puede entregar esa capacidad en cualquier altura del recorrido, y luego mantenerla mientras la herramienta permanece cerrada. La misma perilla reduce la fuerza para un molde más ligero en lugar de operar cada trabajo a la capacidad de la placa de identificación. El embutido, el enderezado, los ajustes a presión y el trabajo de compresión se adaptan bien a ese comportamiento. Una alta tasa de golpes no. Nada en este accionamiento sigue el ritmo de la prensa de corte mecánico más rápida, y una perforación corta sigue perteneciendo a una estampadora.
Equipo en venta


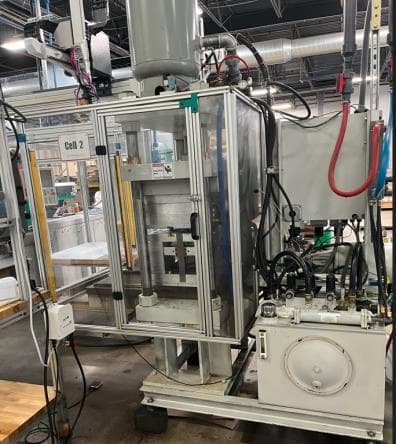
El estilo del bastidor es la siguiente decisión, y es breve. Una garganta abierta ofrece alcance desde tres lados y permite que el material largo pase detrás del ariete, a costa de una deflexión cuando la carga no está centrada. Las placas de acero a ambos lados de la corredera mantienen un molde largo más cerca del paralelismo. Las columnas alrededor de una platina ancha distribuyen la carga y dejan cada lado abierto, que es el diseño habitual de prensa hidráulica de 4 columnas para un utillaje grande o un molde. Un ariete que sube deja la pieza en un nido y cierra desde abajo. El tonelaje no convierte una en otra. Una vez que se conoce el bastidor de la herramienta, compare solo máquinas construidas de esa manera.
La apertura es la distancia libre desde la placa base hasta el ariete en la parte superior. La altura de cierre es el espacio libre sobre la bancada con el ariete completamente abajo. La carrera debe cubrir la carga, el trabajo y la extracción. El recorrido adicional es más fácil de añadir aquí que en una de cigüeñal, y 12, 18 o 24 pulgadas es un conjunto común de longitudes de carrera. El área de la bancada no sigue a las toneladas. La fuerza total en una máquina industrial generalmente llega a algún lugar entre 1,000 y 3,000 psi, por lo que el manómetro y el ajuste de alivio son parte de la adecuación. La profundidad es el punto débil. Un interruptor de límite a menudo no se repetirá mucho más cerca de aproximadamente 0.020 pulgada, razón por la cual los bloques de tope aún viven en herramientas que deben detenerse en un solo lugar. La potencia sigue cuánto tiempo, qué tan lejos y qué tan rápido está trabajando el ariete, no solo las toneladas de la placa de identificación.
Una prensa hidráulica usada se juzga con la unidad de potencia en funcionamiento. Aceite lechoso, un depósito que se calienta, un ariete que se desvía de un punto de ajuste y una manguera húmeda en el accesorio son reparaciones hidráulicas ordinarias. El empaque, una bobina de solenoide y una válvula son servicio normal. Un ariete rayado o una soldadura agrietada no lo son. Ambos botones de palma deben ser necesarios para iniciar una carrera, y un botón que ha sido atado es una razón para alejarse. Meadoworks toma estos bastidores de cierres de planta y pisos de consignación. Mire el cilindro, la bancada y las protecciones antes de comprometerse, y reserve la grúa con el resto de un envío pesado en lugar de la mañana en que llega el camión.
Cómo dimensionar una prensa hidráulica
Iguale la fuerza al proceso, luego deje espacio para que la válvula de alivio no esté sentada en su tope cada ciclo. Puede reducir esa fuerza para una herramienta más ligera, lo cual es difícil de hacer en una de cigüeñal atascada en una sola capacidad. Las fórmulas para corte y embutido siguen siendo aplicables, y los moldes generalmente se intercambian. Lo que gana es fuerza en cualquier parte del recorrido y una pausa bajo carga. Lo que pierde es velocidad. Una perforación corta que vive de golpes por minuto sigue perteneciendo a una estampadora mecánica. La potencia debe leerse en función de cuánto tiempo está trabajando realmente el ariete, no en función de las toneladas pintadas en el costado.
Apertura, altura de cierre y la bancada
Apile el molde, la pieza, las abrazaderas y cualquier expulsor. Esa pila debe caber en el espacio abierto y aun así alcanzar la posición cerrada. La carrera debe incluir la carga y la extracción, no solo el grosor del material. Una bancada generosa no añade fuerza. Solo le indica si la herramienta se atornilla. Si la carga no está centrada o el molde es largo, un bastidor cerrado mantendrá mejor la alineación que una garganta abierta. Si los operadores deben pasar material largo por la parte trasera todo el día, la garganta abierta es el punto. Algunas herramientas de moldeo y ensamblaje quieren que la platina suba, y una corredera hacia abajo no sustituirá ese movimiento.
Nombre el bastidor antes que las toneladas — Confirme garganta abierta, lados rectos, columnas o una platina ascendente. Las toneladas no convierten una en otra.
Busque grietas y reparaciones de soldadura antiguas — Revise la garganta, las esquinas de la ventana y alrededor de los tirantes o columnas. Pintar sobre una grieta sigue siendo una grieta.
Haga ciclar el ariete sin herramienta — El ariete debe viajar suavemente, mantener un punto de ajuste de presión y regresar sin un estremecimiento o una deriva lenta.
Inspeccione el aceite, las mangueras y la bomba — Aceite lechoso, una bomba que aúlla o una manguera húmeda en el accesorio es una reparación antes de que se pueda confiar en el ariete.
Revise las caras del ariete y la platina — Las rayas, un hundimiento en el refuerzo o un ariete que no está a escuadra con la bancada se imprimen en la pieza.
Pruebe el circuito de seguridad — Los botones de dos manos, la cortina de luz y la parada de emergencia deben interrumpir una carrera, no solo estar presentes.
Iguale la altura de apilamiento — Anote la altura del molde, la pieza y las abrazaderas. La apertura no es la altura cerrada con su herramienta instalada.
Aplicaciones comunes
- Trabajos de ensamble y ajuste a presión
- Enderezado de placas y ejes
- Embutido y formado con tiempo de espera
- Compresión y dispositivos de moldeo
- Recorte y acuñado
- Prueba de molde a baja velocidad
- Inserción de bujes y rodamientos
- Sujeción de piezas en tiradas cortas
Preguntas frecuentes
¿Qué significa tonelaje completo durante la carrera en una prensa hidráulica?
La bomba y la válvula de alivio establecen la fuerza, por lo que el tonelaje nominal está disponible en cualquier punto del recorrido, no solo cerca del fondo como lo hace una prensa de cigüeñal. Es por eso que el embutido, el enderezado y el ajuste a presión funcionan bien con este accionamiento. Un temporizador de espera también puede pausar bajo carga. Una alta tasa de golpes es para una máquina diferente. Si el molde requiere docenas de carreras por minuto, busque equipos de estampado en lugar de pedirle a un cilindro de aceite que imite un volante de inercia. Las fórmulas para la fuerza en sí son las mismas que ya utiliza un taller que usa prensas de cigüeñal.
¿En qué se diferencia un bastidor de 4 columnas de uno de cuello de cisne?
Cuatro columnas guían una platina ancha y dejan acceso por todos lados, lo que se adapta a un dispositivo grande, un molde o una lámina que debe entrar por más lados que solo el frente. Un cuello de cisne es un bastidor en forma de C con una garganta, mejor cuando el operador necesita alcance por tres lados o material largo detrás del ariete. El espaciado de las columnas y el grosor de la platina importan más que la palabra columna. Bajo carga, un bastidor de columnas tiende a desviarse directamente hacia arriba y hacia abajo, mientras que una garganta abierta puede flexionarse. Elija el que mejor se adapte a la herramienta para la que fue construida.
¿Cómo comparo la apertura y la altura de cierre en una prensa hidráulica?
La luz es la distancia abierta desde la placa de apoyo hasta el ariete en la parte superior de la carrera. La altura de cierre es qué tan cerca pueden llegar el ariete y la bancada, generalmente considerando la placa de apoyo. La carrera es el recorrido entre esas posiciones. Apile el molde, la pieza, las abrazaderas y cualquier expulsor, luego vea si esa pila cabe mientras el ariete está abierto y aún alcanza la posición de trabajo. Suficientes toneladas con la pila incorrecta no fabricarán la pieza. Solicite esos tres números antes de comparar marcas.
¿Qué debo inspeccionar en el sistema de aceite de una prensa hidráulica?
Revise el aceite antes de revisar la pintura. El aceite lechoso significa agua. El aceite oscuro y quemado, junto con una bomba caliente y ruidosa, significan que el fluido y la bomba han estado trabajando más allá de su condición. Los accesorios húmedos, las mangueras agrietadas y un sello del pistón que gotea bajo presión son las fugas habituales. Haga ciclar el pistón y vea si mantiene un punto de ajuste o si se desplaza. Una máquina que no mantiene la presión tampoco mantendrá una dimensión. El depósito, los filtros y un intercambiador de calor, si está instalado, pertenecen a esa misma revisión.
¿Cuándo es una prensa hidráulica una mejor opción que una prensa de estampado?
Elija el accionamiento por aceite cuando el trabajo sea una compresión, un estirado a velocidad controlada, un enderezado o un ensamblaje que deba permanecer en pausa. Elija una prensa de estampado cuando el trabajo sea un troquel a velocidad de producción. Los bastidores pueden parecer iguales en un catálogo porque ambos son prensas, pero el movimiento no es el mismo. Una tabla de tonelaje de corte lo engañará aquí. Los golpes por minuto favorecen al volante. La fuerza que usted puede ajustar, y el tiempo bajo esa fuerza, favorecen al cilindro. El acuñado por impacto aún puede preferir el golpe mecánico.
¿Qué bastidor debo comparar una vez que conozca la herramienta?
Elija el bastidor para el que se construyó la herramienta y luego ignore los demás. Un cuello abierto es para acceso por tres lados y material largo a través de la parte posterior. Los lados rectos y las guías son para un troquel que debe permanecer paralelo, incluso con una carga descentrada. Una platina ascendente es para un nido o un molde cargado en la bancada. Un diseño de cuatro columnas es para un dispositivo amplio con acceso desde más de un lado. El tonelaje es la fuerza solo después de que esa geometría encaje. El voltaje y un circuito de trabajo a dos manos también vienen después de la geometría.
¿Preguntas? Llámenos al 800-323-0307.
