Soldadoras ultrasónicas usadas en venta
Una soldadora ultrasónica une dos piezas termoplásticas presionando un sonotrodo de metal sintonizado sobre la unión mientras este vibra a una frecuencia fija. El conjunto acústico es un convertidor, un booster y un sonotrodo. Un generador impulsa dicho conjunto desde la energía eléctrica común de la planta, comúnmente de 120 a 240 voltios. La fricción en un pequeño director de energía funde una capa delgada de resina. Luego, el carro mantiene las piezas unidas mientras esa fundición se solidifica. Si se omite el tiempo de mantenimiento, la unión puede parecer cerrada pero despegarse. Una sonda manual es suficiente para una serie corta o una reparación. Una prensa vertical repite el ciclo todo el día detrás de una protección.
Equipo en venta
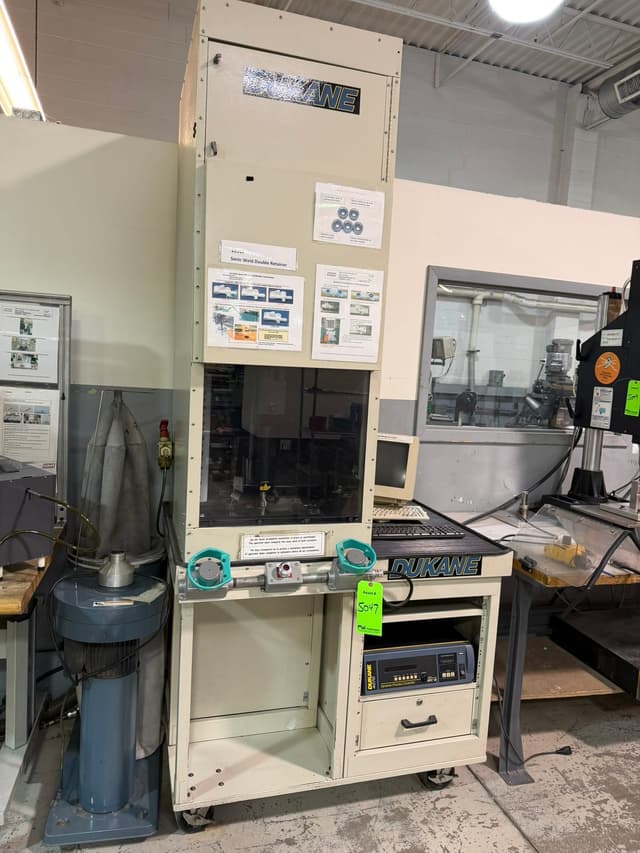
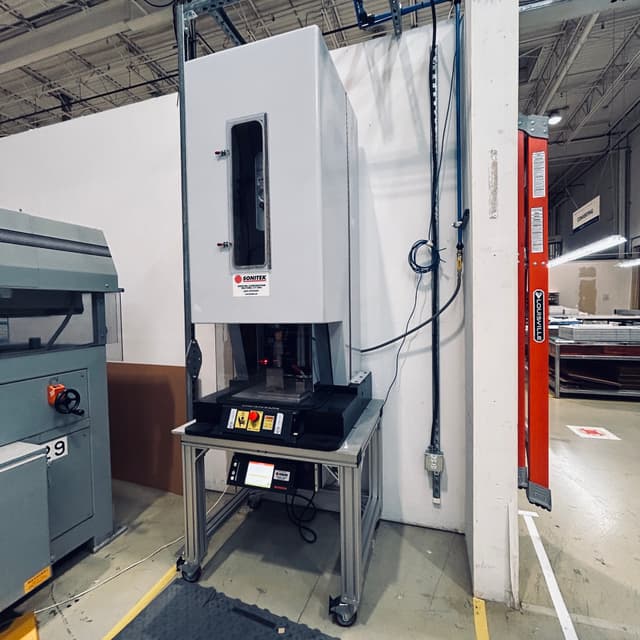

La frecuencia determina el sonotrodo y no es una clasificación de calidad. Veinte kilohercios mueven más amplitud a través de un sonotrodo más grande, lo cual se adapta a carcasas más grandes, resinas más blandas y uniones con mayor área. Cuarenta kilohercios utilizan un sonotrodo más pequeño y una carrera más corta, lo cual se adapta a paredes delgadas y superficies visibles que se marcan cuando la amplitud es alta. Un sonotrodo está mecanizado para una frecuencia y no se sintonizará en un generador construido para otra. La ganancia del booster cambia la amplitud sin necesidad de un sonotrodo nuevo. Un booster de 2:1 duplica lo que entrega el convertidor. Un booster de 0.5:1 lo reduce a la mitad. La salida en estos sistemas va desde unos 200 vatios en un conjunto pequeño hasta unos 5,000 vatios cuando el sonotrodo y la unión son grandes. La resina cargada con fibra de vidrio generalmente requiere más amplitud que un grado sin carga del mismo polímero.
El control finaliza el ciclo por tiempo, por energía o por distancia de colapso. El tiempo es la opción sencilla cuando el director es afilado y las piezas son uniformes. La energía, medida en julios, permite que la soldadura dure un poco más o menos cuando la pared varía. El colapso detiene la vibración después de que el sonotrodo ha recorrido una distancia establecida, lo que mantiene una unión a una altura terminada. La fuerza de disparo inicia la vibración solo después de que el sonotrodo ya está cargado. Un sonotrodo agrietado a menudo chirría o consume más energía que la última configuración correcta, y mantenerlo en servicio puede romper la cerámica del convertidor.
La estación se ubica después de la prensa de moldeo. Un operador o un robot coloca la pieza en un nido, y un control bimanual o una cortina de luz libera el carro. Los servicios auxiliares son el aire comprimido de planta y la alimentación del generador. La vibración no formará una cabeza de retención en un poste moldeado. Ese trabajo es estacado en caliente, con una punta calentada y un tiempo de permanencia. Tampoco aplicará una junta de silicona o epoxi. Ese trabajo corresponde a un dispensador dosificador y mezclador. Haga coincidir la cara del sonotrodo con el director de energía antes de comparar los modelos de bastidor.
Pruebe una soldadora ultrasónica usada en una pieza de muestra, no en un ciclo en vacío. Escuche si hay un traqueteo en los pernos del conjunto, lo que significa que la amplitud se está escapando como calor. Lea la frecuencia y los vatios en la placa y confirme que coincidan con el sonotrodo que pretende utilizar. Un perno flojo entre el convertidor, el booster y el sonotrodo es una falla común en una máquina que todavía parece limpia.
Meadoworks mueve estas prensas fuera de cierres de celdas de moldeo, consignaciones y subastas. Revise la cara del sonotrodo, los pernos y el generador antes de que la unidad sea colocada sobre tarimas, y envíe el nido con la prensa cuando la celda se traslade junta. Un generador muerto es más barato de encontrar en el piso que después de que la tarima se abre en el muelle.
20 kHz vs 40 kHz en una soldadora ultrasónica
La frecuencia es la primera división y no es una clasificación de calidad. Veinte kilohercios mueven más amplitud a través de un sonotrodo más grande, por lo que se adapta a piezas más grandes y resinas más blandas. Cuarenta kilohercios utilizan un sonotrodo más pequeño y una carrera más corta, por lo que se adapta a piezas pequeñas, paredes delgadas y superficies que muestran una marca. El sonotrodo está mecanizado para una frecuencia. No se sintonizará en el otro generador. Los conjuntos de producción también se fabrican a 15 y 30 kHz.
Si sus piezas abarcan ambos tamaños, está buscando dos máquinas, no un interruptor en un gabinete. Lea la placa del generador antes de enamorarse del bastidor de la prensa. El bastidor se puede repintar. La frecuencia no. Haga coincidir el sonotrodo que realmente utilizará, no el sonotrodo que casualmente está atornillado para la foto.
Cómo dimensionar una soldadora ultrasónica
Dimensione a partir de la unión, no de la prensa que moldeó la pieza. El área de soldadura, la rigidez de la resina y la cantidad de uniones en un solo ciclo determinan los vatios que necesita. Las notas de aplicación de Dukane sitúan la salida del generador desde unos 200 vatios hasta unos 5,000 vatios, siendo que el sonotrodo más grande requiere el suministro más grande. Un pequeño director de energía en una resina de uso común puede funcionar con un generador modesto. Una unión grande, una resina cargada con fibra de vidrio o varios puntos a la vez requieren más potencia y un carro más rígido para que el sonotrodo se encuentre con la pieza de forma perpendicular.
Luego haga coincidir el booster. Un booster de 2:1 duplica la amplitud del convertidor. Un booster de 0.5:1 la reduce a la mitad. Demasiada poca amplitud deja una soldadura fría. Demasiada marca la superficie o fractura un poste cercano. Confirme el voltaje al mismo tiempo, comúnmente de 120 a 240 voltios.
Por tamaño: Rangos de precios de soldadoras ultrasónicas usadas
Unidades manuales y de banco de 40 kHz por debajo de 1,000 W: aproximadamente $1,000–$5,000.
Prensas de 20 kHz, 1,500–3,000 W: aproximadamente $4,000–$15,000.
Prensas de 15 kHz, 4,000 W y accionamiento por servo: aproximadamente $10,000–$30,000.
Lo que mueve el precio: la frecuencia y los watts del generador, un actuador servo frente a uno neumático, los modos de soldadura por energía o distancia, y si se incluye un sonotrodo y un nido ajustados para su pieza. Estos son rangos típicos del mercado de equipo usado, no una cotización para ninguna máquina en particular. Llame al 800-323-0307 para obtener un precio actual.
Escuche el convertidor — Un traqueteo o un chillido generalmente significa una pila floja o un convertidor fallando, y la soldadura se dispersará hasta que se repare.
Inspeccione la cara del sonotrodo — Las grietas, las puntas desgastadas y una cara que no alcanza su director de energía son problemas de herramental, no de un ajuste de control.
Revise los pernos de la pila — Los pernos flojos entre el convertidor, el booster y el sonotrodo roban amplitud y sobrecalientan la pila.
Lea la frecuencia y los watts — La placa del generador debe coincidir con el sonotrodo que planea utilizar, y los watts deben cubrir la unión.
Verifique la fuerza del ciclo y la retención — La corredera debe bajar de forma escuadrada y mantenerse después de que la vibración se detenga. Una fuga deja una soldadura débil.
Realice una soldadura de prueba — Un ciclo en seco solo prueba que la prensa se mueve. Una prueba muestra si la amplitud y el tiempo realmente unen el plástico.
Confirme el voltaje y el aire — Haga coincidir el suministro del generador y la presión de aire de la prensa con la celda antes de planificar la instalación.
Aplicaciones comunes
- Cubiertas de gabinetes electrónicos
- Clips para interiores automotrices
- Carcasas para fluidos médicos
- Ensamblaje de marcos de filtros
- Uniones de carcasas de electrodomésticos
- Soldaduras de boquillas para empaques
- Carcasas para juguetes y productos de consumo
- Sellos para textiles y películas
Preguntas frecuentes
¿En qué se diferencia una soldadora ultrasónica de 20 kHz de una de 40 kHz?
Un conjunto de 20 kHz acciona un sonotrodo más grande y con mayor amplitud, por lo que es adecuado para piezas más grandes, resinas más blandas y uniones con mayor área de soldadura. Un conjunto de 40 kHz utiliza un sonotrodo más pequeño y una carrera más corta, lo que protege las paredes delgadas y las superficies que se marcan fácilmente. El sonotrodo está cortado para una frecuencia específica y no se sintonizará en el otro generador. Los equipos de producción también se fabrican a 15 y 30 kHz. Primero haga coincidir la cara del sonotrodo con el director de energía y, luego, mantenga la frecuencia para la que se construyó el sonotrodo. El tamaño del bastidor no cambia esa regla.
¿Cómo determino los vatios del generador y la ganancia del booster?
Comience con el área de soldadura, la resina y cuántos puntos se activan en una sola carrera. Un director pequeño en una resina comercial puede funcionar con un generador modesto. Una unión grande, un grado con carga de fibra de vidrio o varios puntos a la vez requieren más vatios y una corredera que se mantenga perpendicular. La salida del generador en estos sistemas oscila entre unos 200 vatios y unos 5,000 vatios. Luego, ajuste la amplitud con el booster. Un booster de 2:1 duplica lo que entrega el convertidor. Muy poco deja una soldadura fría. Demasiado marca la superficie visible. El voltaje debe coincidir con la placa.
¿Qué debo escuchar en una soldadora ultrasónica usada?
Realice una prueba y escuche. Un traqueteo o un chirrido indican un perno de conjunto flojo o un convertidor desgastado, y la resistencia de la soldadura variará hasta que se solucione. Un sonotrodo agrietado puede seguir funcionando mientras sobrecarga las cerámicas del convertidor, así que deténgase si el tono es incorrecto. Revise el sonotrodo en busca de grietas y una cara desgastada. Accione la corredera y confirme que mantiene la fuerza después de que cesa la vibración. Lea la frecuencia y los vatios en el generador para saber que el sonotrodo que posee se sintonizará.
¿Cuándo debe terminar la soldadura por tiempo, energía o colapso?
El tiempo es el modo simple y funciona cuando las piezas y el director son consistentes. La energía detiene el ciclo cuando la unión ha absorbido una cantidad determinada de trabajo, lo que ayuda cuando el espesor de la pared varía un poco. El colapso, o distancia, se detiene cuando el sonotrodo ha recorrido una cantidad establecida, lo que rastrea una unión que debe terminar a una altura específica. Elija el modo que su pieza pueda repetir. Un temporizador en un director redondeado o corto oculta soldaduras débiles que aún parecen terminadas.
¿Puede la vibración formar una cabeza de retención en un poste?
No. La vibración funde una unión diseñada. No forma un poste en una cabeza de la manera en que lo hace una punta calentada. Usar un sonotrodo en un poste marca el plástico y deja una forma que no retendrá una pieza de acoplamiento. Si la característica es un poste, busque equipos de remachado en caliente. Si la característica es una ranura para junta, busque un dispensador de mezcla dosificada. Conserve la prensa ultrasónica para el director de energía para el que fue construida.
¿Qué me dice una placa de soldadora de Branson sobre el conjunto?
Una placa de soldadora de Branson enumera la frecuencia y la potencia, y esos dos números deciden si el conjunto se ajusta a su unión. Los nombres de las series importan menos que saber si tiene un sonotrodo de 20 kHz o uno de 40 kHz, y si los vatios del generador cubren el área de soldadura. Las placas de Dukane publican los mismos datos en su propio diseño. Haga coincidir la placa con el sonotrodo que realmente utilizará, luego compare el estado de la corredera y si los controles aún cambian el tiempo, la energía o el colapso.
¿Preguntas? Llámenos al 800-323-0307.
