Tornos CNC y centros de torneado usados en venta
Tornos CNC y centros de torneado usados de Haas, Mazak, Okuma, Mori Seiki y Nakamura-Tome. Compare el volteo, el tamaño del mandril y la capacidad de barra, luego solicite cotización.
Equipo en venta
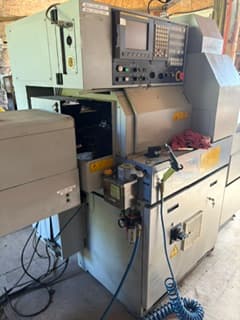
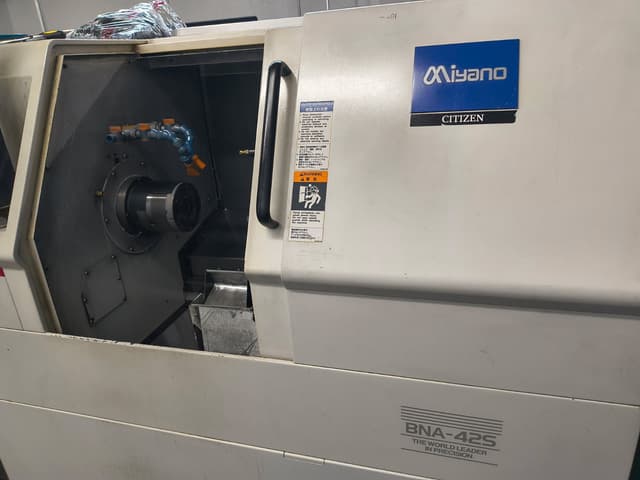
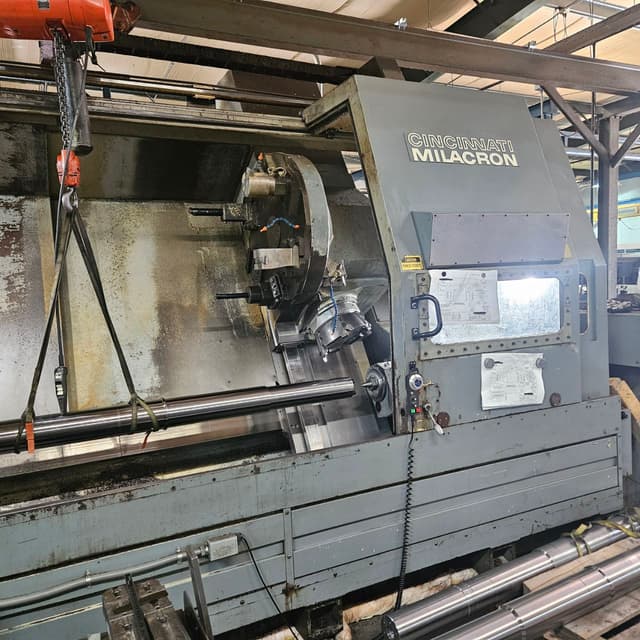
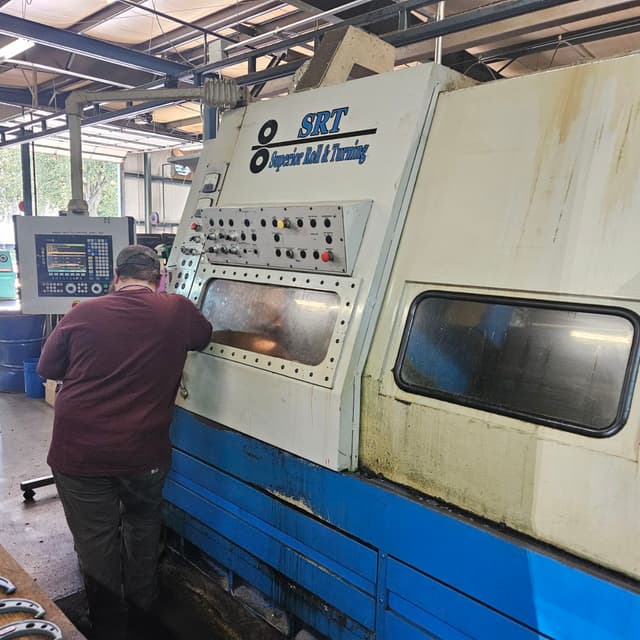
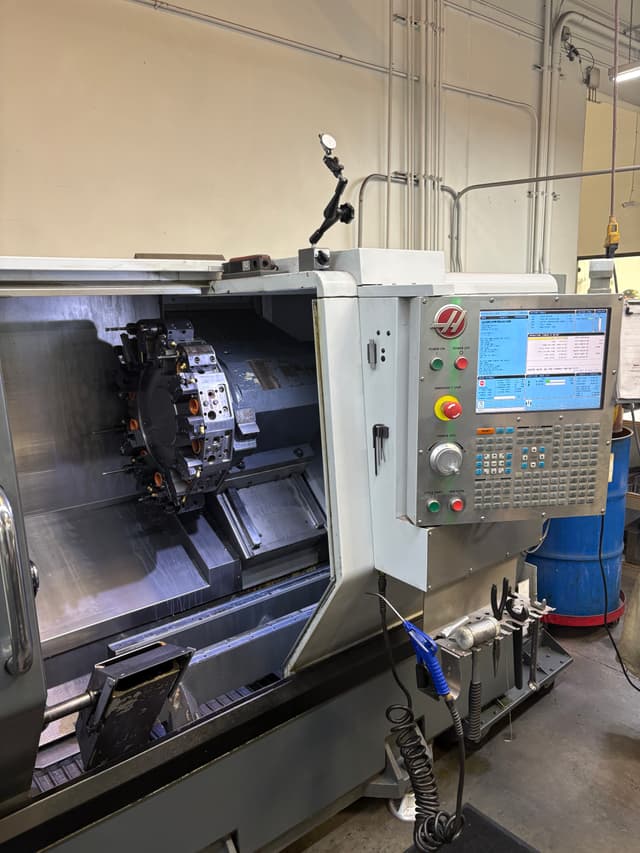
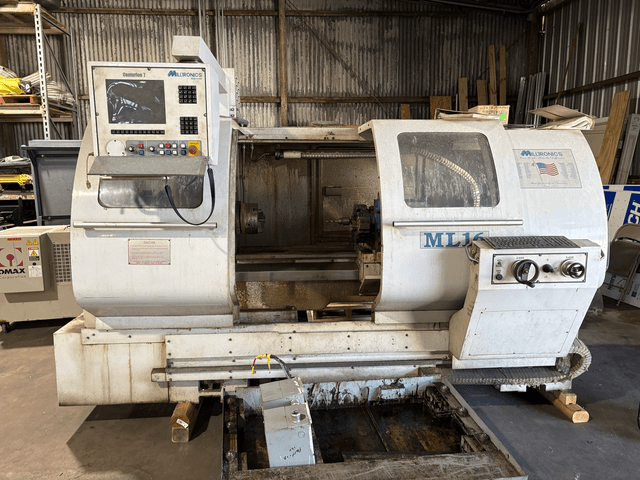
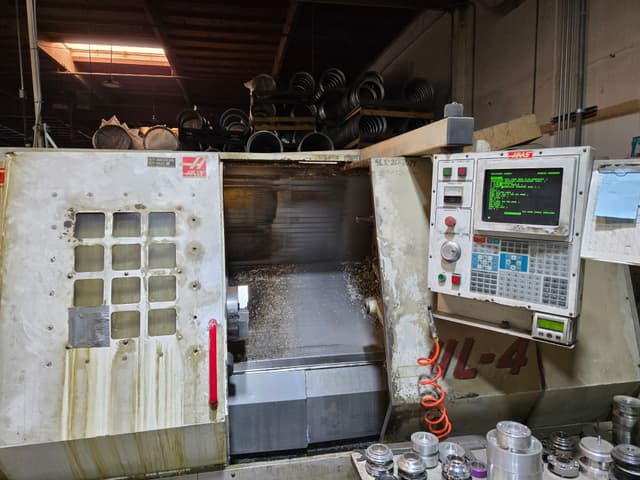
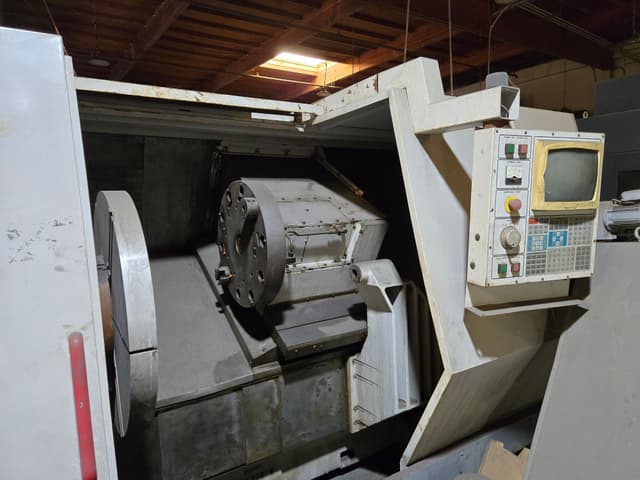

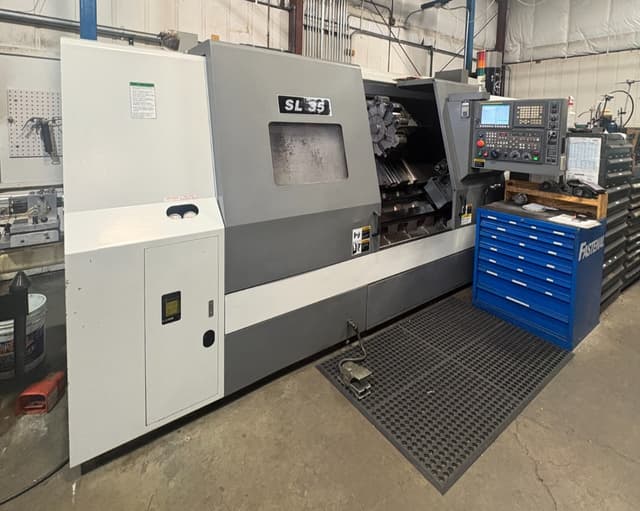
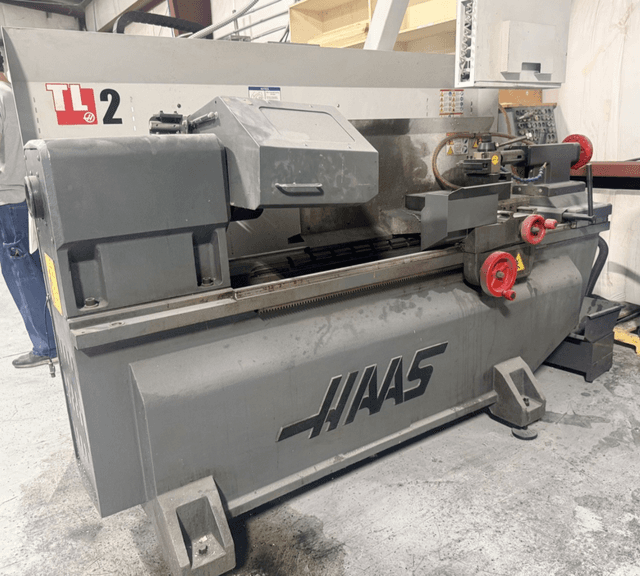


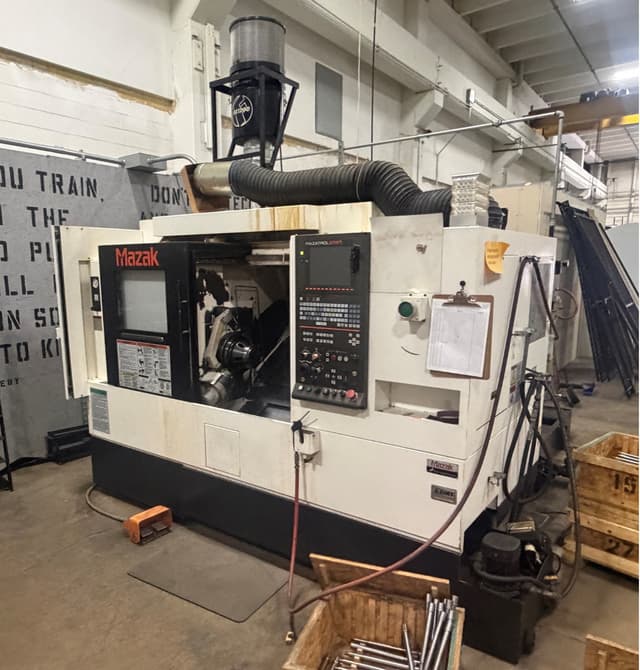


Acerca de los tornos CNC y centros de torneado usados
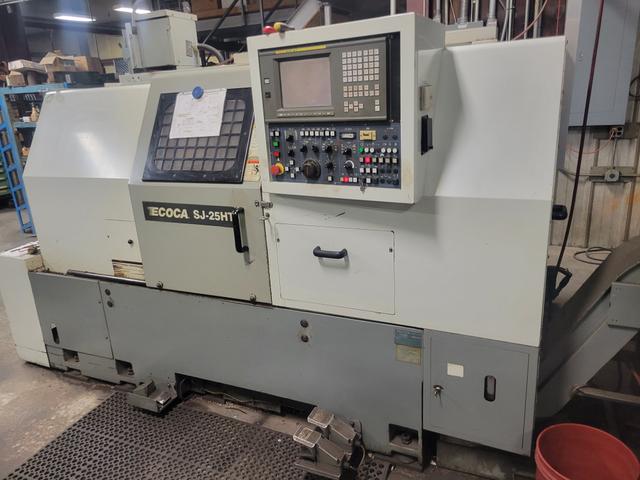
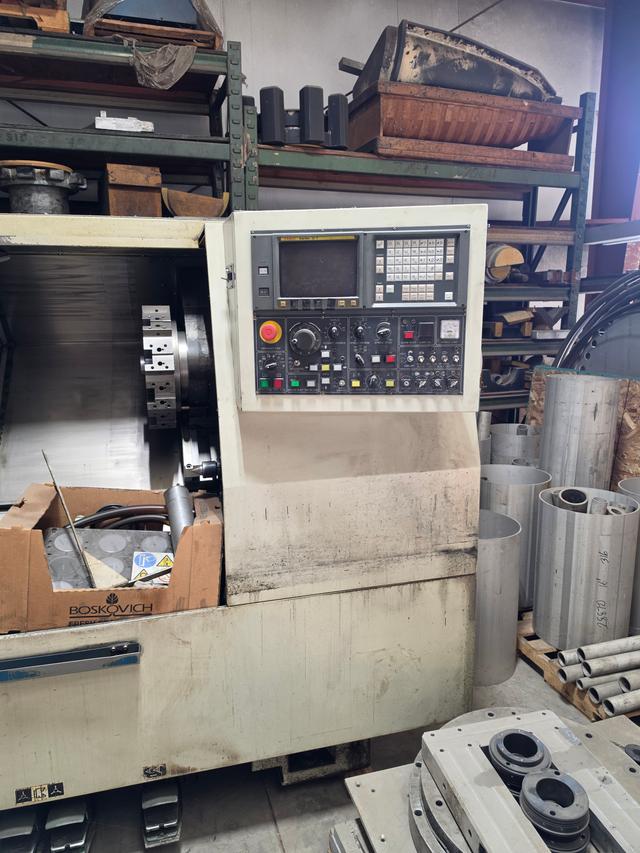
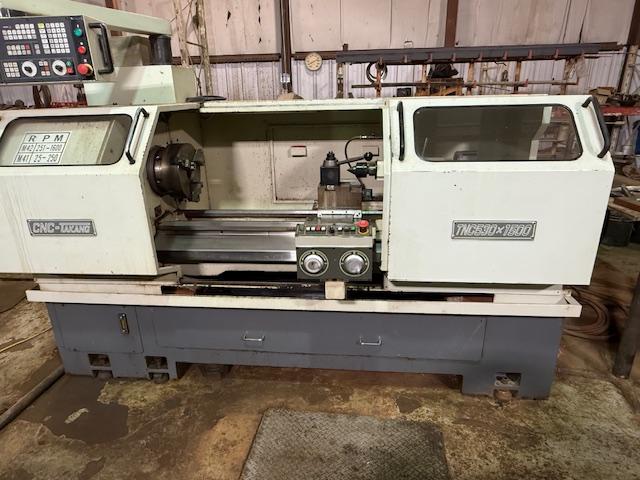
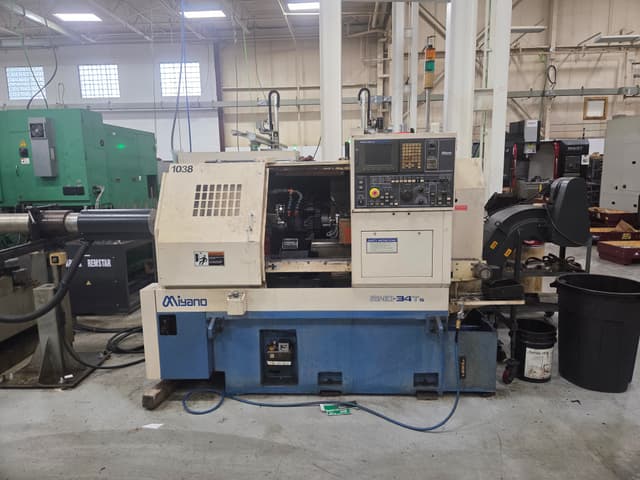
Los tornos CNC y centros de torneado producen piezas rotativas, incluyendo ejes, bujes, accesorios y componentes torneados de precisión. Los centros de torneado modernos añaden características como herramientas motorizadas (herramientas accionadas para fresado/taladrado), capacidad de eje Y, husillos secundarios y alimentadores de barra para la producción completa de piezas en una sola configuración. Van desde tornos de mandril simples de 2 ejes hasta complejos centros de torneado-fresado multieje.
Los tornos CNC usados se especifican por volteo (el diámetro más grande que libra la bancada), longitud de torneado, capacidad de barra a través del husillo y el tamaño del mandril. Un torno de 2 ejes tornea, refrenta, mandrina y rosca; un centro de torneado con herramientas motorizadas (herramientas accionadas en la torreta) y un eje Y también puede taladrar, roscar y fresar características descentradas, y un husillo secundario termina la parte posterior de la pieza para que salga completa. Los diseños de bancada inclinada desalojan mejor la viruta y son estándar en los centros de torneado de producción.
Al comprar usado, revise los rodamientos del husillo y el descentramiento, la indexación y alineación de la torreta, el desgaste de las guías y el husillo de bolas, el mandril y el cilindro hidráulico, y si se incluye un alimentador de barra o un recolector de piezas. Ajuste la capacidad de barra y el tamaño del mandril a su material; trabajar con barra ahorra mano de obra en piezas de alto volumen, mientras que el trabajo de mandril se adapta a piezas fundidas y forjadas. Nuestros tornos CNC usados provienen de talleres que se están consolidando y de ventas de plantas, y cada listado menciona el control. Las máquinas de torneado Haas, Mazak, Okuma, Mori Seiki y Nakamura-Tome están en nuestro registro de ventas.
Este rango es amplio a propósito. Un torno de mandril es un torno CNC que sujeta una pieza fundida, una forjada o un tocho cortado y trabaja un extremo. Un centro de torneado es esa máquina con torreta, y a menudo con herramientas motorizadas, un eje Y o un husillo secundario, para que un agujero transversal o la cara posterior no esperen una segunda configuración. Un torno suizo es el tercer diseño. El cabezal se desliza y un buje guía soporta la barra pequeña, que es como las piezas largas y delgadas se mantienen rectas. Las máquinas suizas pueden estar en este mismo rango. El buje guía, el diámetro de la barra y el trabajo posterior se comparan en la máquina suiza.
Las herramientas motorizadas son una estación accionada en la torreta. Taladran, roscan y fresan una cara plana mientras la pieza permanece sujeta en el mandril. No es un husillo de fresado que se inclina en un eje B. Ese diseño es un torno-fresador, en su propia máquina. Un alimentador de barra, bajo equipo adicional, empuja la siguiente barra cuando el trabajo es a partir de material en barra. El volteo, la longitud de torneado, el tamaño del mandril y la capacidad de barra siguen siendo lo primero. Las opciones en una máquina que no puede pasar la barra no harán que la barra quepa.
En un torno CNC usado, haga funcionar el husillo y escuche, luego indexe cada estación de la torreta. Verifique la presión del mandril y el tubo de tracción. La holgura en el carro y una cubierta de guías rota le indican si las correderas aún se desplazan correctamente. Si la herramienta motorizada es la razón por la que desea la máquina, haga funcionar una estación accionada bajo carga, no solo la herramienta. El historial de alarmas y una torreta marcada son el registro de choques. Nombre el control antes de contar los ejes.
Cómo dimensionar un torno CNC
Ajuste el volteo al diámetro más grande que tornee, incluyendo las mordazas del mandril, no solo el plano de la pieza terminada. Luego, ajuste la capacidad de barra al material que debe pasar por el husillo. Un torno de mandril con un orificio pequeño no se convertirá en una máquina de barra porque la torreta tenga más estaciones.
La longitud de torneado tiene que librar el eje, la herramienta y el contrapunto o husillo secundario. El tamaño del mandril sigue a la pieza en bruto, no a un hábito. Las herramientas motorizadas, un eje Y y un husillo secundario son las siguientes preguntas, después de que el orificio y el volteo sean los correctos. Si la pieza es larga, delgada y cortada de una barra pequeña, deje esta máquina para un torno suizo. El buje guía es la regla de dimensionamiento allí, y un torno de mandril no lo imitará.
Torno de mandril, centro de torneado o suizo
Un torno de mandril sostiene una pieza en bruto discreta y la tornea. Un centro de torneado añade una torreta y, cuando usted paga por ellas, herramientas motorizadas y un segundo husillo. Un torno suizo alimenta la barra a través de un buje guía mientras el cabezal se mueve. Los tres pueden aparecer en este rango porque la familia de torneado es amplia.
Compre el torno de mandril cuando el trabajo sea de piezas fundidas, forjadas o tochos cortados y el segundo extremo pueda voltearse. Compre el centro de torneado cuando los agujeros transversales y una cara posterior terminada deban realizarse en una sola sujeción. Compre la máquina suiza, y lea esa máquina, cuando el diámetro sea pequeño y la longitud se deflexione en un mandril. Un alimentador de barra es una máquina separada que sirve a las dos primeras cuando el trabajo es a partir de barra.
Por tamaño: Rangos de precios de tornos CNC usados
Centros de torneado pequeños y chuckers, mandriles de 6–8 pulg.: aproximadamente $15,000–$60,000.
Tamaño mediano, mandriles de 10–12 pulg. con herramientas motorizadas: aproximadamente $40,000–$150,000.
Máquinas grandes, con sub-husillo y eje Y: aproximadamente $80,000–$300,000.
Lo que influye en el precio: tamaño del mandril y de la barra, herramientas motorizadas, eje Y o sub-husillo, alimentador de barras o extractor de piezas, generación del control y horas de husillo. Estos son rangos típicos del mercado de usados, no una cotización para una máquina en particular. Llame al 800-323-0307 para obtener un precio actual.
Vuelo sobre la bancada (pulg.) (A menudo 12–20 pulg. en chuckers de taller) — El vuelo debe permitir el paso de la pieza y las mordazas del mandril. Una pieza corta en un vuelo grande aún requiere que las mordazas liberen la bancada.
Longitud de torneado (pulg.) — El eje, la herramienta y el contrapunto o sub-husillo deben caber entre el mandril y el final del recorrido.
Capacidad de barra (pulg.) (A menudo alrededor de 1.5–3 pulg. en un husillo de chucker) — La barra debe pasar por el orificio. Una máquina suiza se mide en milímetros y pertenece a la categoría de máquinas suizas.
Tamaño del mandril (pulg.) (6–12 pulg. cubre la mayoría de los trabajos de chucker) — El mandril debe sujetar la pieza en bruto que realmente carga. Un mandril más grande no aumenta el orificio.
Herramientas motorizadas y eje Y — Las herramientas de torreta accionadas taladran y fresan fuera del centro. Un eje Y alcanza características que un eje C simple no puede.
Sub-husillo — El segundo husillo termina la parte posterior de la pieza para que no tenga que ir a otra máquina para el corte de cara.
Opere el husillo y escuche — Recorra el rango de velocidad y pregunte por las horas de husillo. Un gruñido indica problemas en los rodamientos, no un problema de acabado que pueda corregir mediante programación.
Indexe cada estación de la torreta — Cada estación debe sujetarse y repetir. Una estación floja arruinará la herramienta que se encuentre allí.
Revise el mandril y el tubo de tracción — Las mordazas, la presión y el cilindro hidráulico deben moverse juntos. Un tubo de tracción débil hace que se pierda la pieza durante el corte.
Mida la holgura del carro — Verifique las guías con un indicador de carátula. La holgura proviene de un husillo de bolas o una tuerca, y aparece como un mal escalón.
Opere una herramienta motorizada — Si las herramientas motorizadas son la razón por la que está aquí, corte con una. Una estación que solo gira en el aire no está probada.
Lea las alarmas y las marcas en la torreta — Las alarmas de colisión permanecen en el control. Una cara de torreta reparada cuenta la misma historia en el metal.
Haga coincidir el diámetro interior, el mandril y el control — Confirme la capacidad de barra, el tamaño del mandril y que su equipo pueda programar el control. Vale la pena anotar si cuenta con un recolector de piezas.
Aplicaciones comunes
- Flechas y pernos
- Bujes y manguitos
- Conexiones hidráulicas
- Bridas y cubos
- Conectores roscados
- Piezas fundidas sujetas en mandril
- Espaciadores alimentados por barra
- Carretes de válvula
Preguntas frecuentes
¿Cómo hago coincidir el tamaño del mandril y la capacidad de barra en un torno CNC?
El tamaño del mandril debe sujetar la pieza en bruto. La capacidad de barra debe permitir que el material pase a través del husillo. No son el mismo número, y un mandril grande en un diámetro interior pequeño aún no podrá trabajar con barra. El diámetro de volteo (swing) debe librar tanto las mordazas como la pieza. La longitud de torneado debe tener espacio libre para la flecha más la herramienta y el contrapunto o el subhusillo. Las herramientas motorizadas y un segundo husillo vienen después de esos cuatro factores.
¿Cuándo es suficiente una máquina de mandril de 2 ejes en lugar de un centro de torneado?
Cuando la pieza se tornea, refrenta, mandrina y rosca, y cualquier característica fresada puede esperar a otra máquina. Una máquina de mandril sujeta una pieza fundida, una forjada o un trozo cortado y trabaja un extremo. Usted la voltea para el otro extremo. Un centro de torneado justifica su torreta, herramientas motorizadas y subhusillo cuando un agujero transversal, una cara plana o la cara de corte deben terminarse en la misma sujeción. Si nunca utiliza las herramientas motorizadas, pagó por una torreta que tratará como un conjunto de portaherramientas de torneado.
¿Qué termina un sub-husillo que el husillo principal deja pendiente?
La parte posterior de la pieza. El husillo principal tornea el exterior, el barreno y la rosca. El sub-husillo toma la pieza, la corta y refrenta o barrena el extremo que estaba oculto en el mandril. Sin él, esa cara requiere una segunda preparación, con el error que conlleva volver a sujetar. El sub-husillo debe alcanzar la pieza y esta debe caber en su mandril o pinza. No reemplaza a una fresadora cuando la característica requiere un husillo de fresado real. Eso es un centro de torneado-fresado.
¿Cómo puedo distinguir el desgaste de la torreta de un inserto desafilado en tornos CNC usados?
Indexe cada estación y observe la sujeción, luego indique la punta de una herramienta a través de varias indexaciones. Una estación que no repite moverá el inserto incluso cuando este sea nuevo, y el hombro se desviará. Un inserto desafilado en una estación en buen estado se ve igual en cada indexación y el problema desaparece con un filo nuevo. También escuche el husillo y revise el tubo de tracción. Una pieza que resbala en las mordazas parece una herramienta en mal estado, pero no lo es.
¿Qué es la herramienta motorizada en un torno CNC?
La herramienta motorizada es una estación accionada en la torreta. Taladra, hace roscas y fresa una cara plana o un barreno transversal mientras la pieza permanece en el mandril. El husillo principal sigue realizando el torneado. La estación accionada no es un husillo de fresado en un eje B basculante, y no reemplazará a un centro de maquinado cuando la característica requiera potencia de fresado real o una herramienta larga. Pregunte si la estación tiene solo un eje C, o un eje Y que pueda mover la herramienta fuera del centro. En una máquina usada, corte con una estación accionada bajo carga. Un portaherramientas que solo gira en el aire no ha probado el accionamiento.
¿Qué debo revisar al comprar un torno CNC usado?
Haga funcionar el husillo en todo su rango de velocidad y solicite las horas de husillo por separado de las horas de encendido. Indexe cada estación de la torreta y observe cómo sujeta. Verifique la presión del mandril y el tubo de tracción, luego indique el carro para detectar holgura. Una cubierta de guías rota y una torreta rayada son el historial de choques. Si el trabajo es con barra, confirme que el barreno pasará el material. Si está comprando herramientas motorizadas, corte con una de ellas. Nombre el control antes de contar los ejes, y confirme que el contrapunto o el sub-husillo todavía estén centrados.
¿Preguntas? Llámenos al 800-323-0307.
