Roladoras de placa usadas en venta
Una placa plana se convierte en un cilindro, un cono o una carcasa de tanque al pasar entre rodillos motorizados, una placa a la vez. Una roladora de placa no es una perfiladora. Una perfiladora tira de una bobina a través de una fila de soportes y deja un perfil largo con una sección transversal. Tampoco es una prensa dobladora, la cual rebordea lámina en lugar de envolverla en una carcasa cerrada. La configuración que tiene frente a usted es de tres o cuatro rodillos, y esas configuraciones no tratan el borde delantero de la misma manera. Una de tres rodillos de geometría variable mueve el rodillo superior hacia arriba y hacia abajo, y los rodillos laterales hacia adentro y hacia afuera. Un operador capacitado puede obtener una parte plana muy corta. Una de cuatro rodillos sujeta la placa con un rodillo inferior para que ambos extremos puedan ser pre-doblados sin tener que sacar la placa y girarla.
Equipo en venta
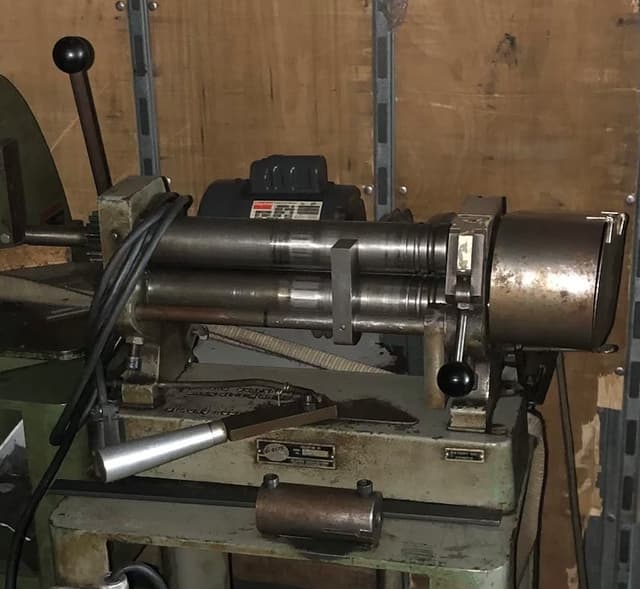
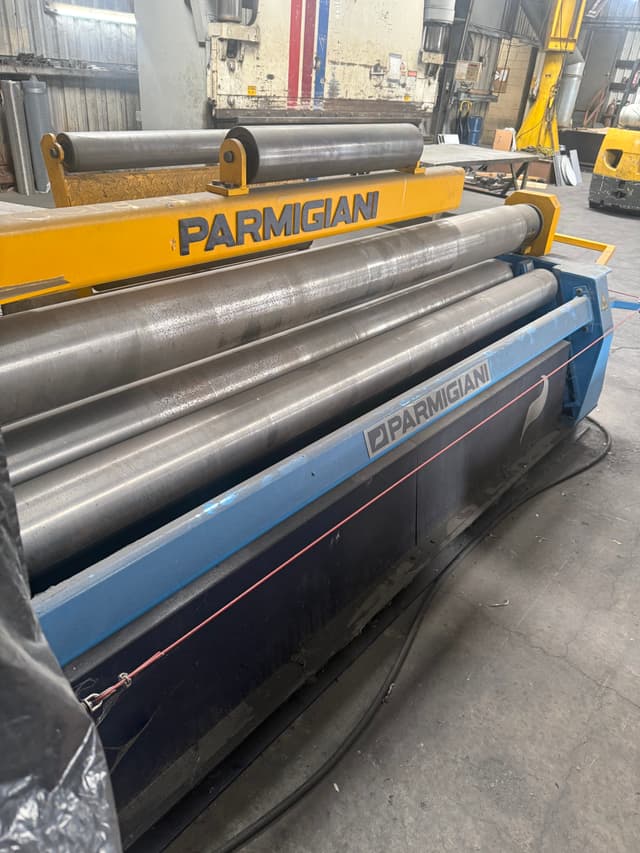
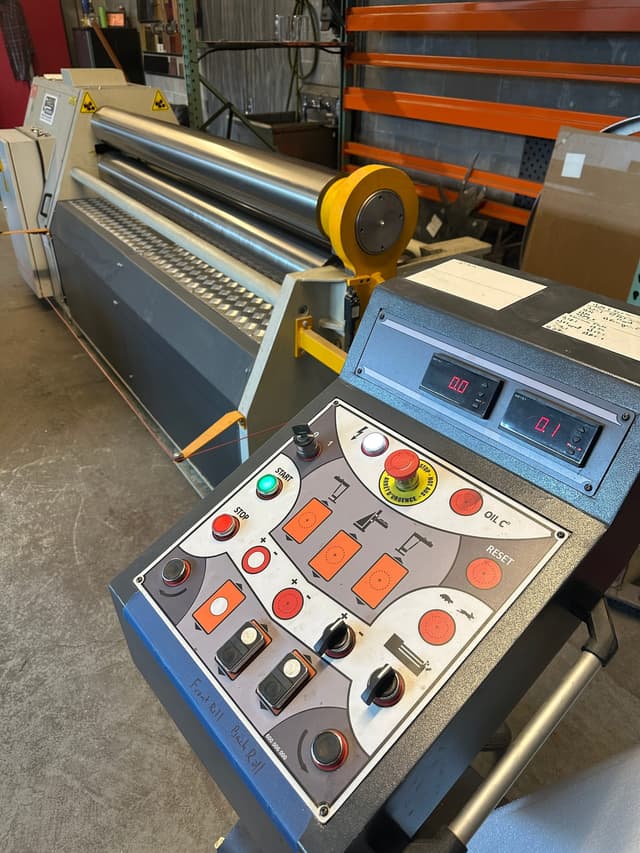
Lea la capacidad como espesor por ancho a un límite elástico determinado, generalmente acero dulce. Una aleación más fuerte, o una placa más ancha que la de la tabla, no logrará el diámetro que desea solo porque realice otra pasada. El pre-doblado del borde requiere más fuerza que el rolado del cuerpo, por lo que la cifra de pre-doblado es la que decide si la costura cierra limpiamente. El diámetro del rodillo superior determina qué tan cerrado puede envolver un cilindro, porque la placa debe seguir ese rodillo. El ancho de rolado debe dejar pasar la placa con espacio en los marcos extremos. Dos máquinas con el mismo ancho y espesor pero diferentes diámetros de rodillo no son la misma máquina.
Los conos necesitan que un extremo de la placa viaje más lejos que el otro, generalmente inclinando un rodillo. Los rodillos paralelos hacen cilindros. No se convierten gradualmente en conos porque alguien se apoyó en un lado. Varias pasadas son normales: la primera inicia la curva y las pasadas posteriores la aprietan. Los rodillos ligeros en una placa ancha y gruesa se flexionan y dejan un cañón. Los soportes laterales, cuando la carcasa es grande, evitan que un cilindro pesado caiga a medida que el diámetro se cierra. La sujeción debe ser uniforme a la izquierda y a la derecha, o la placa se desplaza. Una roladora de tres rodillos de doble sujeción se sitúa entre la máquina de sujeción inicial simple y una verdadera de cuatro rodillos, así que cuente los rodillos y pregunte cómo se forman los extremos.
Una roladora de placa usada debe operarse vacía y luego con una tira de desecho, para que se pueda escuchar una caja de engranajes, un rodamiento o un embrague que patine bajo una carga real. Las caras de los rodillos con marcas profundas se imprimirán en cada carcasa. Las caídas hidráulicas deben moverse juntas, no un extremo primero. Meadoworks obtiene roladoras de talleres de tanques y cierres de talleres de fabricación, por separado de prensas y plegadoras. Traiga el espesor, el ancho, el límite elástico y el diámetro terminado. Una tabla de capacidad que no alcance ese conjunto de valores no se salvará con una pasada más lenta, y la base más los rodillos requieren una elevación planificada.
Tres rodillos o cuatro rodillos
Una de tres rodillos, especialmente una máquina de sujeción inicial, es la dobladora de cilindros más sencilla. Planee tener una parte plana en el extremo delantero a menos que pre-doble ese extremo primero. Una de cuatro rodillos sujeta la placa y utiliza los rodillos laterales para pre-doblar ambos extremos sin girar la placa, lo cual importa cuando la costura debe cerrarse.
La geometría de tres rodillos de doble sujeción se sitúa entre esas ideas y puede pre-doblar ambos extremos con más manipulación. Pregunte qué geometría está viendo realmente. Una foto de tres rodillos no es una especificación completa. La geometría variable, con el rodillo superior moviéndose verticalmente, puede obtener una parte plana muy corta en manos expertas. La clasificación de pre-doblado, no la clasificación de rolado, decide la costura.
Espesor, ancho y diámetro en una roladora de placa
Lea la capacidad como espesor por ancho a un límite elástico. Una aleación más fuerte o un ancho mayor que el de la tabla es una máquina diferente, no una pasada más lenta. El diámetro del rodillo superior limita qué tan cerrado puede ser el cilindro. El ancho de rolado debe dejar pasar la placa más un margen en los marcos.
Los conos necesitan inclinación o un accesorio para conos. Los cilindros no. Si el producto es un perfil constante largo a partir de una bobina, usted quiere una perfiladora. Si el producto es una carcasa a partir de una placa, traiga el espesor, el ancho, el límite elástico y el diámetro terminado. Dos tablas con el mismo ancho y un diámetro de rodillo diferente no son duplicados.
Por capacidad: rangos de precios típicos de equipos usados y nuestro historial
Roladoras de lámina y placa ligera, hasta aproximadamente calibre 10: aproximadamente $10,000–$40,000.
Roladoras de 3 rodillos y de doble sujeción para placa de 1/4–1/2 pulg.: aproximadamente $30,000–$120,000.
Roladoras de placa pesada de 4 rodillos, 3/4 pulg. en adelante: aproximadamente $100,000–$400,000.
Lo que mueve el precio: la capacidad de espesor y ancho, la configuración de 3 rodillos o 4 rodillos, el diámetro del rodillo superior, la capacidad de pre-doblado, el accesorio para conos, el control CNC, y la condición del accionamiento y los rodamientos.
Las roladoras de placa de Carell, Parmigiani y Cole-Tuve han pasado por Meadoworks, incluyendo una roladora de placa de 2022 Carell 3 rodillos, una Parmigiani VBH 8-210 y una roladora de lámina y placa ligera Cole-Tuve SR5-140 con capacidad de 5 pies x 10 calibre.
Estos son rangos típicos del mercado de equipo usado, no una cotización para ninguna máquina en particular. Para obtener una cifra actual sobre una máquina específica, solicite cotización o llame al 800-323-0307.
Identifique si es de 3 o 4 rodillos — Cuente los rodillos y pregunte cómo se pre-doblan los extremos. Una foto de tres rodillos aún puede ser una geometría de doble pinzamiento.
Compare la tabla de capacidad — Ajuste el espesor, el ancho y el límite elástico a su placa. No asuma que una pasada más lenta arregla una roladora de tamaño insuficiente.
Mida el rodillo superior — El diámetro limita el cilindro más cerrado. Las marcas en la cara del rodillo se imprimirán en la virola.
Pase una tira de desperdicio — Escuche si hay ruido en la caja de engranajes, un rodamiento desgastado y si el embrague o el freno patinan bajo una carga real.
Observe ambos extremos del pinzamiento — El ajuste debe moverse de manera uniforme. Una placa que se desplaza lateralmente es un problema de pinzamiento o de inclinación.
Verifique la inclinación cónica si necesita conos — Si los rodillos solo se mantienen paralelos, presupueste una máquina diferente o un accesorio cónico real.
Inspeccione el sistema hidráulico y los bastidores — Busque fugas en los cilindros de caída y grietas en los bastidores finales donde se apoyan los rodillos.
Aplicaciones comunes
- Cilindros y virolas de tanques
- Secciones cónicas con configuración de inclinación
- Anillos rolados a partir de placa
- Virolas para recipientes a presión
- Tubería estructural a partir de placa
- Virolas de producción corta en un taller de fabricación
- Extremos pre-doblados antes de soldar la costura
- Placa que es demasiado pesada para doblar en un radio.
Preguntas frecuentes
¿Cuál es la diferencia entre una roladora de placa de 3 rodillos y una de 4 rodillos?
Una máquina de tres rodillos, a menudo de pinzado inicial, dobla la placa entre los rodillos y comúnmente deja una parte plana en el extremo inicial a menos que pre-doble ese extremo primero. Una máquina de cuatro rodillos pinza la placa y puede pre-doblar ambos extremos sin retirar la placa y darle la vuelta. La geometría de tres rodillos de doble pinzado se sitúa entre ambas. Contar los rodillos en una foto no le indica la geometría. Pregunte cómo se forman los extremos. Esa respuesta determina si la costura cierra limpiamente.
¿Puede una roladora de placa pre-doblar los extremos de un cilindro?
Algunas pueden, dentro de la máquina. Una de cuatro rodillos y muchas de tres rodillos de doble pinzado pre-doblan ambos extremos para que la parte plana sea lo suficientemente corta como para cerrar. Una roladora de tres rodillos de pinzado inicial simple a menudo necesita que el extremo inicial sea pre-doblado como un paso separado, a veces en la misma máquina con manipulación adicional. Si su costura de soldadura no puede tolerar una parte plana larga, no compre el diseño más simple esperando que una pasada más lenta lo solucione. Solicite una demostración con su espesor.
¿Cómo igualo el espesor y el ancho para una roladora de placa?
Lea la tabla como espesor por ancho a una resistencia a la fluencia, generalmente acero dulce. Su placa debe caber dentro de ese rango, y una aleación más fuerte reduce el espesor que puede rolar al mismo ancho. El ancho de rolado también debe pasar por los marcos. El diámetro del rodillo superior limita entonces qué tan cerrado puede ser el cilindro. Tenga en cuenta esos tres datos. Una máquina que es lo suficientemente ancha pero demasiado ligera, o lo suficientemente cerrada pero demasiado estrecha, sigue siendo la roladora de placa incorrecta.
¿Qué cambia una configuración de cono en una roladora de placa?
Permite que un extremo de la placa viaje más lejos que el otro, generalmente inclinando un rodillo o usando un accesorio para conos. Los rodillos paralelos hacen cilindros. No hacen conos gradualmente porque usted se inclinó hacia un lado. Si los conos son el producto, confirme que la inclinación realmente funciona y que la capacidad aún cubre su espesor en el extremo ancho. Si solo rola cilindros, puede ignorar el hardware para conos y concentrar su atención en el pinzado y la condición de los rodillos.
¿Qué debo escuchar en el accionamiento de una roladora de placa?
Haga rolar una tira de desecho; no pruebe solo la máquina en vacío. Un gruñido en la caja de engranajes, un rodamiento rugoso o un embrague que patina una vez que los rodillos muerden es el ruido costoso. Observe si ambos extremos del pinzado se mueven juntos para que la placa no se desvíe. Mire las caras de los rodillos en busca de marcas que se transmitirán a la pieza. Las fugas hidráulicas en los cilindros de caída importan en máquinas que posicionan los rodillos de esa manera. Una roladora silenciosa en vacío aún puede fallar bajo carga de placa.
¿Es una roladora de placa la misma máquina que una perfiladora?
No. Una dobla una sola placa en una curva, generalmente un cilindro o un cono, y luego usted suelda la costura. Una perfiladora tira de una bobina a través de una línea de soportes y produce una pieza larga con una sección transversal. La palabra compartida es la trampa. El espesor y el ancho frente a una tabla de doblado pertenecen a la máquina de placa. Un perfil continuo a partir de una bobina pertenece a la perfiladora. Comprar una porque la otra no estaba disponible no hará la pieza, y una pasada más lenta no convertirá un perfil en una carcasa.
¿Preguntas? Llámenos al 800-323-0307.
