Electroerosionadoras usadas en venta (hilo y penetración)
Electroerosionadoras usadas en venta: electroerosión por hilo y por penetración de marcas como Mitsubishi y Charmilles, con especificaciones y fotos. Solicite una cotización hoy.
Equipo en venta
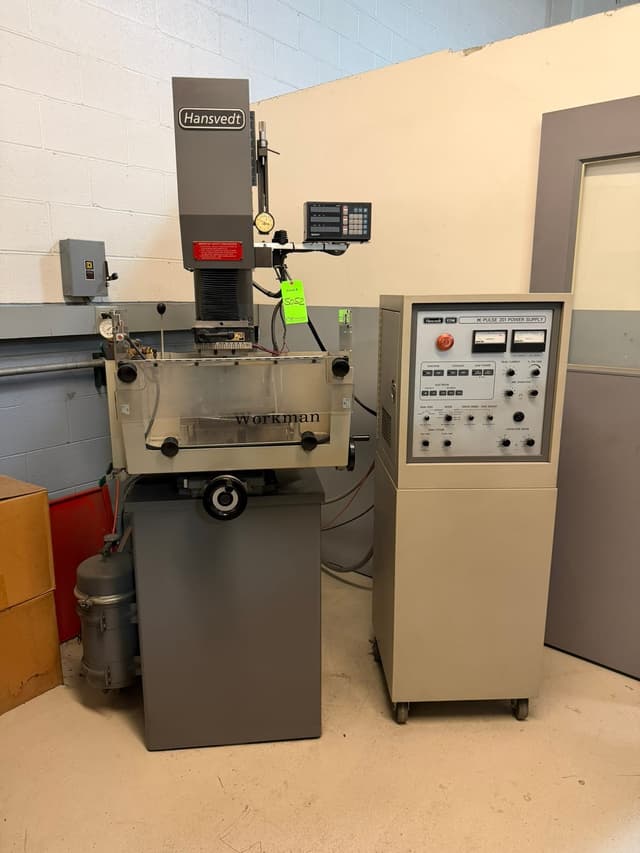
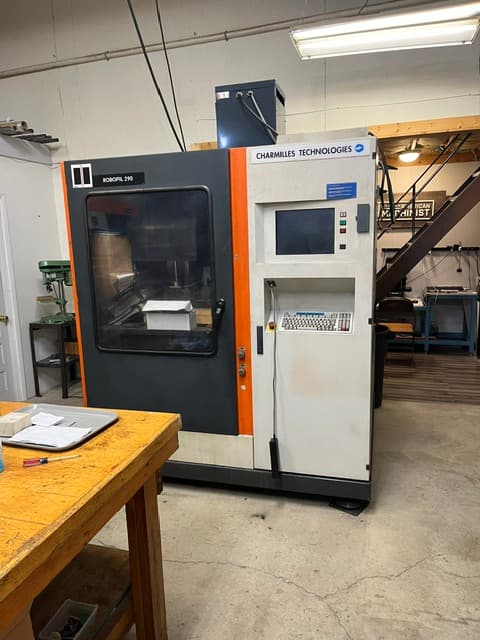

Acerca de las electroerosionadoras usadas (hilo y penetración)
La electroerosión (EDM) utiliza chispas eléctricas controladas para erosionar materiales conductores con extrema precisión. La electroerosión por hilo corta formas complejas usando un electrodo de hilo delgado, mientras que la electroerosión por penetración (ram) usa electrodos con forma para crear cavidades. La EDM es esencial para la fabricación de troqueles y moldes, componentes aeroespaciales y cualquier aplicación que requiera tolerancias estrictas en materiales endurecidos. Las máquinas EDM logran tolerancias de +/-0.0001" o mejores y pueden cortar cualquier material conductor sin importar su dureza.
La EDM (electroerosión) elimina metal con chispas controladas, por lo que corta acero endurecido, carburo y aleaciones exóticas tan fácilmente como metal blando, y produce esquinas interiores afiladas que las herramientas de corte no pueden lograr. Electroerosión por hilo corta perfiles a través de la pieza con un hilo delgado en movimiento; es el estándar para punzones, troqueles, dados de extrusión y perfiles de precisión. Electroerosión por penetración (ram) quema un electrodo con forma dentro de la pieza para crear cavidades ciegas, nervaduras y detalles de moldes. Electroerosión para taladrado de agujeros hace agujeros pequeños y profundos rápidamente, a menudo agujeros de inicio para electroerosión por hilo.
Al comprar una EDM usada, revise el generador y la generación del control, el sistema de filtración y dieléctrico (resina desionizante en máquinas de hilo, aceite en las de penetración), el sistema de alimentación y enhebrado de hilo, y la precisión de la máquina; solicite un corte de prueba reciente. Los recorridos, el peso máximo de la pieza de trabajo y el ángulo de conicidad (hilo) determinan el tamaño del trabajo que la máquina puede realizar.
Esta máquina es la comparación. Una máquina EDM aquí es una máquina de hilo o una de penetración, y confirme cuál es cuál. El hilo corta una trayectoria a través de la pieza. La característica debe estar abierta de arriba a abajo, como un punzón, una abertura de troquel o un perfil de extrusión. La de penetración quema una forma en la pieza con un electrodo, por lo que la característica puede ser una cavidad ciega. La electroerosión para taladrado de agujeros es el tercer caso pequeño, una forma rápida de hacer un agujero de inicio donde el hilo pueda enhebrarse. Si ya sabe que necesita un perfil pasante, abra la máquina de hilo para ver el tamaño del hilo, el corte sumergido y el enhebrado automático. Si ya sabe que necesita una cavidad, abra la máquina de penetración para ver el electrodo, la órbita y el aceite dieléctrico.
El dieléctrico es el fluido en el que ocurre la chispa. Las máquinas de hilo generalmente usan agua desionizada. Las de penetración generalmente usan aceite. El filtro, la resina y el enfriador (chiller) son parte de la máquina, no un carrito que pueda olvidar. Un generador de un control más antiguo seguirá quemando, pero no mantendrá los mismos ajustes de acabado que uno actual. Los recorridos y el peso de la pieza de trabajo deciden si el troquel cabe. La conicidad en una máquina de hilo es el ángulo en el que puede inclinar el hilo. Un cambiador de electrodos en una máquina de penetración es lo que permite que una cavidad pase por electrodos de desbaste y acabado sin que una persona esté presente.
Un cortador en un centro de maquinado sigue siendo la herramienta correcta cuando el metal es lo suficientemente blando y la esquina no tiene que ser afilada. La EDM es el proceso después de que el cortador ya no es suficiente, en acero endurecido o carburo, o donde la esquina interior es más pequeña que cualquier fresa. Un corte de prueba en una máquina EDM usada le dice más que el medidor de horas.
Las EDM Charmilles, Makino y Sodick están en el registro de ventas Meadoworks, tanto máquinas de hilo como de penetración para troqueles.
Cómo dimensionar una máquina EDM
Nombre la característica primero. Un perfil pasante dimensiona una máquina de hilo: recorridos, espesor, conicidad y el peso del bloque del troquel. Una cavidad ciega dimensiona una de penetración: recorridos del tanque, cuántos electrodos necesita el trabajo y si se requiere un cambiador. Un agujero de inicio dimensiona una taladradora de agujeros, a menudo como compañera de la máquina de hilo.
Luego, ajuste el generador al acabado que debe mantener. Una fuente de alimentación más antigua puede quemar la forma y aun así no lograr un acabado fino. El dieléctrico y la filtración deben estar intactos, porque un fluido sucio es un mal corte incluso en un generador en buen estado. Si no está seguro de qué proceso, permanezca en esta máquina hasta que la característica sea obvia. Las máquinas de hilo y penetración profundizan más en los artículos de desgaste, y asumen que usted ya eligió.
Hilo, penetración o un cortador
El hilo es una sierra de cinta hecha de chispas. Necesita una trayectoria que salga de la pieza. La penetración es una cavidad quemada por un electrodo con forma, de grafito o cobre, y la característica puede ser ciega. Un centro de maquinado sigue siendo más rápido cuando una fresa puede alcanzar y el material aún no está duro.
Utilice la electroerosión por hilo para punzones, aberturas de matrices y perfiles en acero para herramientas endurecido. Utilice la electroerosión por penetración para cavidades de moldes, nervaduras y esquinas interiores afiladas que una fresadora dejaría redondeadas. Utilice una fresadora cuando el radio de la esquina sea aceptable y el acero aún sea mecanizable. La electroerosión para taladrado de orificios es como muchos trabajos de hilo logran el enhebrado inicial. No es un sustituto para ninguno de los otros dos.
Por categoría: Rangos de precios de EDM usada
Electroerosionadoras de taladrado de orificios pequeños: alrededor de $5,000–$30,000.
Electroerosionadoras de penetración, manuales a CNC con orbitado: alrededor de $5,000–$90,000.
Electroerosionadoras de hilo: alrededor de $25,000–$180,000.
Lo que mueve el precio: el generador y la generación del control, los recorridos, el enhebrado automático de hilo o un cambiador de electrodos, la filtración y el estado del sistema dieléctrico. Estos son rangos típicos del mercado de usados, no una cotización de una máquina en particular. Llame al 800-323-0307 para obtener un precio actual.
Proceso — El hilo necesita una trayectoria pasante. La penetración quema una forma ciega. La placa de identificación debe indicar cuál es.
Recorridos (pulg.) (A menudo 12–24 x 8–16 x 8–14 pulg.) — La matriz o el bloque del molde debe caber en los recorridos. Un tanque pequeño no crecerá porque el generador sea más nuevo.
Peso de la pieza (lb) (A menudo 500–2,500 lb) — Una matriz pesada puede estar dentro de los recorridos y aun así sobrecargar la mesa. Lea el peso, no solo las pulgadas.
Dieléctrico — El fluido es parte del corte. El sistema de filtro, resina o aceite debe estar en la máquina que compre.
Generador y control — Una fuente de alimentación más antigua aún puede quemar y aun así no alcanzar los ajustes de acabado que requiere un trabajo actual.
Conicidad o cambiador de electrodos — La conicidad es un ángulo de la máquina de hilo. Un cambiador de electrodos es una opción de penetración. Ninguna especificación pertenece a ambos procesos.
Nombre hilo o penetración — Confirme el proceso antes de comparar recorridos. Una máquina de hilo y una de penetración no son dos versiones de la misma hoja de especificaciones.
Solicite un corte de prueba — Un corte reciente en un material conocido muestra el acabado y la precisión. Las horas en el control no lo hacen.
Revise el dieléctrico y los filtros — Resina de agua en una máquina de hilo, aceite y filtros en una de penetración. Un sistema sucio corta mal en un generador en buen estado.
Lea la generación del generador — Ajuste la fuente de alimentación al acabado que necesita. Una caja más antigua puede ser honesta sobre lo que no podrá mantener.
Ciclo de enhebrado o cambiador — El enhebrado automático en una máquina de hilo, o el cambiador de electrodos en una de penetración, deben completar un ciclo, no solo parecer presentes.
Compare recorridos y peso — El bloque debe caber en el tanque y mantenerse por debajo de la capacidad nominal de la mesa. Mida su dado más grande, no una muestra.
Note la conicidad u órbita solo si aplica — La conicidad importa en el hilo. La órbita y el conteo de electrodos importan en la penetración. Omita la especificación que pertenece al otro proceso.
Aplicaciones comunes
- Punzones y dados de estampado
- Perfiles de dados de extrusión
- Cavidades de molde
- Insertos de molde
- Herramientas de forma de carburo
- Orificios de inicio para un corte por hilo
- Nervaduras ciegas en troqueles endurecidos
- Ranuras aeroespaciales en metal duro
Preguntas frecuentes
¿Cuál es la diferencia entre la electroerosión por hilo y la electroerosión por penetración?
La electroerosión por hilo utiliza un hilo delgado (típicamente latón, diámetro 0.004-0.012") como electrodo para cortar a través de la pieza de trabajo como una sierra de cinta, produciendo perfiles 2D a través de cualquier espesor. La electroerosión por penetración (también llamada electroerosión de ariete o de hundimiento) utiliza un electrodo con forma (generalmente grafito o cobre) que se sumerge en la pieza de trabajo para crear una cavidad que coincide con la forma del electrodo. La electroerosión por hilo destaca en el corte de punzones, dados y perfiles complejos. La electroerosión por penetración crea cavidades de molde, características ciegas y formas 3D complejas.
¿Qué debo comparar primero en un listado de una máquina de electroerosión usada?
Ya sea una máquina de electroerosión por hilo o una de penetración. El resto de la hoja de especificaciones solo tiene sentido después de eso. Una máquina de hilo necesita recorridos, espesor, conicidad y un sistema de enhebrado. Una de penetración necesita un tanque que se ajuste al molde, un plan de electrodos y, por lo general, aceite dieléctrico. La electroerosión para taladrado de orificios es una tercera máquina, más pequeña, para orificios de inicio. La generación del generador y un corte de prueba vienen después, en cualquiera de los procesos. Los recorridos que parecen grandes no convierten a una máquina de hilo en una máquina para cavidades.
¿Cómo se dividen el agua y el aceite dieléctrico entre los dos procesos?
Las máquinas de hilo generalmente cortan en agua desionizada, y las botellas de resina son parte de mantener esa agua lista para generar la chispa. Las de penetración generalmente cortan en aceite, y los filtros y la condición del aceite son parte del acabado. Los fluidos no son intercambiables, y una máquina vendida sin su sistema dieléctrico es una cortadora incompleta. Pregunte cuándo se dio servicio a los filtros y si el enfriador (chiller) funciona. Un corte de prueba en fluido sucio le informa sobre el fluido, no sobre el generador.
¿Cuándo debe incluirse una máquina para orificios de inicio con una cortadora de hilo?
Cuando el hilo tiene que comenzar un corte en medio de un bloque sólido, o cuando un orificio pequeño y profundo es la característica en sí misma. La electroerosión para taladrado de orificios quema ese orificio rápidamente para que el hilo pueda enhebrarse. No corta un perfil y no quema una cavidad. Muchos trabajos de hilo pueden comenzar desde un borde y nunca necesitar esa máquina. Si sus troqueles son placas con un inicio de borde, no agregue una taladradora de orificios por costumbre.
¿Qué debo revisar al comprar una máquina de electroerosión usada?
Solicite un corte de prueba reciente en un material similar al suyo, y lea la generación del generador y del control en comparación con el acabado que necesita. Revise el sistema dieléctrico, la resina en una máquina de hilo y los filtros de aceite en una de penetración, y ejecute el enhebrador automático o el cambiador de electrodos a través de un ciclo. Compare los recorridos y el peso de la mesa con su bloque más grande. El ángulo de conicidad solo importa en el hilo. Una máquina que genera chispas pero no se enhebra, o no cambia los electrodos, no ejecutará el ciclo desatendido que describe el folleto.
¿Cuándo debería dejar la electroerosión y comprar un centro de maquinado en su lugar?
Cuando una fresa puede alcanzar la característica, la esquina interior puede tener un radio y el acero no está endurecido. Un centro de maquinado es más rápido y no necesita electrodos ni hilo. La electroerosión es el proceso para acero de herramientas endurecido, carburo y esquinas que una cortadora no puede dejar afiladas. Muchos moldes son ambos: la fresadora desbasta el bloque, la de penetración quema la cavidad que la fresadora no puede terminar, y el hilo corta los insertos.
¿Preguntas? Llámenos al 800-323-0307.
