Prensas hidráulicas de cuello de cisne usadas en venta
La profundidad de garganta es el número que decide si una prensa de bastidor abierto puede siquiera alojar la pieza. Mídala desde la línea central del ariete hasta el montante detrás de la mesa. Una pieza que deba quedar más afuera no encajará porque el cilindro es más grande. La forma en C es lo que abre el frente y ambos lados, y también es lo que permite que los brazos superior e inferior se separen una vez que se aplica la fuerza. Los talleres llaman a eso flexión por apertura. El trabajo que no puede tolerar una pequeña apertura pertenece a prensas de placas laterales o de columnas, donde la trayectoria de carga está cerrada.
Equipo en venta

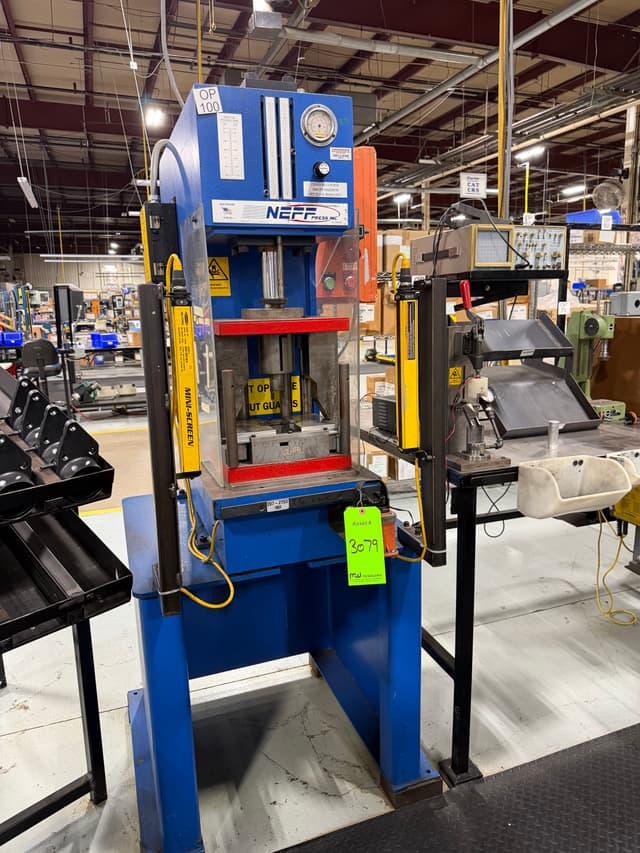
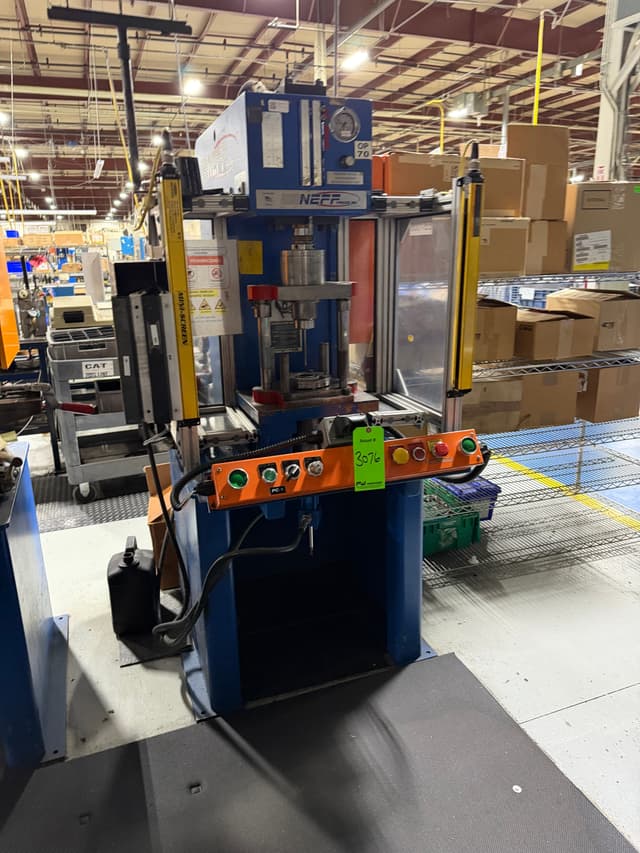
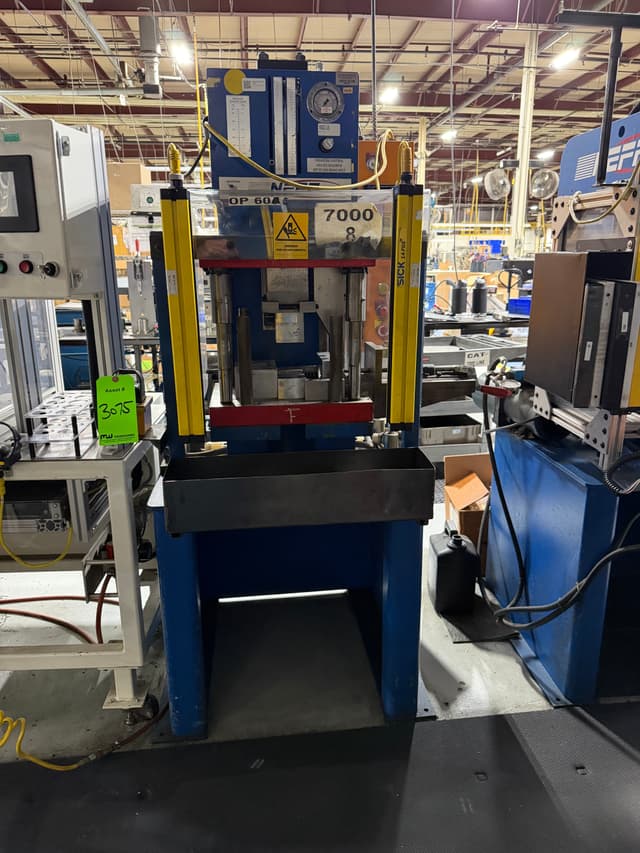
El material largo es la razón cotidiana para vivir con esa flexión. Una barra o un soporte pueden sobresalir por la parte posterior sin tener que pasar a través de una ventana. Los herramentales que se cambian varias veces por turno son la otra razón: el operador puede ver la herramienta y alcanzar las abrazaderas. Mantenga la fuerza cerca del bastidor cuando la pieza requiera escuadra. Una carga situada junto a la garganta, cerca de la capacidad nominal, es como se agrieta la esquina interior y como el ariete comienza a inclinarse. Un ajuste de prensa centrado en un nido pequeño a menudo ni siquiera nota la flexión.
La luz, la altura de cierre y la carrera siguen decidiendo si el herramental cierra, y son independientes de la garganta. Un cilindro puede mantener la fuerza a lo largo del recorrido, y un temporizador puede hacer una pausa allí cuando el panel realmente tiene uno. Ninguna característica elimina la flexión. Mantener la fuerza en una herramienta descentrada sigue inclinando el ariete, así que no compre una prensa de bastidor abierto esperando el paralelismo de los montantes con guías. La aproximación rápida y una velocidad de prensado más lenta suelen ser ajustes separados, lo cual importa más en un ajuste que en un viaje vacío hacia abajo. Lea el voltaje de suministro en la misma visita que la medición de la garganta.
Una prensa de bastidor abierto usada se juzga en la esquina interior, en el prensaestopas del ariete y en un ciclo en seco. La pintura puede ocultar una reparación de esmerilado y soldadura. Una fuga en el sello y el aceite que se ha vuelto lechoso son los problemas habituales. Neff construyó muchas de estas estructuras abiertas para bancos de ensamblaje y conformado de series cortas. Meadoworks las retira de los pisos de fabricación y de plantas cerradas. Coloque su pieza en la garganta antes de programar un camión y confirme el voltaje mientras está allí, porque un bastidor compacto sigue siendo la máquina incorrecta con la energía incorrecta.
Acceso a la garganta frente a un bastidor cerrado
Compre la de garganta abierta cuando las personas deban alcanzar la herramienta, pasar una pieza larga por la parte posterior o cambiar un herramental pequeño varias veces por turno. Esa apertura es el objetivo principal. Compre la de montantes cuando el troquel sea largo, la carga esté descentrada o una pequeña flexión en los brazos arruine la pieza.
No intente buscar un punto medio en su cabeza. Un bastidor abierto no se volverá rígido porque las toneladas sean modestas, y las placas laterales no desarrollarán una garganta porque usted desee que el material fuera más corto. Mida todo lo que deba pasar detrás del ariete, luego decida. El tonelaje es la segunda conversación.
Tonelaje, profundidad de garganta y deflexión
La fuerza sigue siendo establecida por el cilindro y la válvula de alivio, y está disponible a lo largo del recorrido. La profundidad de garganta es qué tan lejos de la cara del bastidor se asienta el centro del ariete, y limita el trabajo que puede soportar. Una garganta profunda en una estructura soldada ligera se mueve más bajo carga que una garganta poco profunda en una más pesada.
Mantenga las herramientas pesadas o descentradas más cerca del bastidor cuando el proceso lo permita. Un ajuste de prensa centrado en un nido pequeño es el ajuste habitual. Un troquel ancho que deba permanecer paralelo requiere placas laterales en su lugar. Después de que la geometría encaje, busque fugas de aceite y un radio agrietado en la esquina interior. Esas son condiciones, no una razón para ignorar la medición de la garganta.
Por tonelaje: rangos de precios típicos de equipos usados y nuestro historial
Prensas hidráulicas de bastidor en C de 5–30 toneladas: aproximadamente $3,000–$15,000.
Prensas de cuello de cisne de 30–100 toneladas: aproximadamente $10,000–$40,000.
Prensas de cuello de cisne de 100–200 toneladas: aproximadamente $25,000–$80,000.
Lo que mueve el precio: tonelaje, profundidad de garganta y tamaño de la mesa, carrera y altura de apertura, velocidades y control de tiempo de permanencia, la unidad de potencia y el estado del cilindro, y las protecciones.
Neff es la marca de prensas de cuello de cisne que más hemos manejado: hemos vendido prensas hidráulicas de bastidor en C Neff DF25 y prensas Neff más pequeñas de aproximadamente 5 a 30 toneladas, además de una prensa hidráulica de cuello de cisne Pacific 200DPFII de 200 toneladas.
Estos son rangos típicos del mercado de equipo usado, no una cotización para ninguna máquina en particular. Para obtener una cifra actual sobre una máquina específica, solicite cotización o llame al 800-323-0307.
Confirme el cuello de cisne abierto: debe ver un bastidor en forma de C, no montantes a ambos lados de la corredera. Los lados cerrados son una máquina diferente.
Mida la profundidad de la garganta respecto a la pieza: el material o el dispositivo de sujeción debe pasar. Una coincidencia de tonelaje con una garganta poco profunda sigue siendo un error.
Inspeccione el radio de la garganta en busca de grietas: la esquina interior del hueco es donde estos bastidores sufren. La pintura puede ocultar una reparación.
Observe el ariete para detectar inclinación: realice un ciclo bajo una carga ligera centrada y busque si el ariete se ladea. El desgaste por desalineación aparece aquí primero.
Revise sellos, mangueras y aceite: una fuga en el prensaestopas o una manguera blanda es la reparación habitual. El aceite lechoso significa que el depósito absorbió agua.
Pruebe la retención de presión: establezca una fuerza por debajo de la placa de identificación y vea si el ariete se mantiene. La deriva es un problema de válvula o sello, no estético.
Coincida el voltaje y el control bimanual: confirme el suministro y que los botones de palma o la cortina de luz realmente detengan una carrera.
Aplicaciones comunes
- Trabajos de ensamblaje y ajuste a presión
- Formado de series cortas con acceso manual
- Enderezado de piezas pequeñas
- Instalación de bujes e insertos
- Recorte con cuello de cisne abierto
- Trabajos con dispositivos de sujeción cambiados varias veces por turno
- Material largo que debe pasar por la parte posterior
- Prensas de taller junto a una celda de fabricación
Preguntas frecuentes
¿Por qué una prensa de bastidor abierto se abre por tres lados?
El bastidor en forma de C deja despejados el frente y ambos lados, y la garganta permite que el material o un dispositivo se extiendan por la parte posterior. Ese acceso es la razón por la que los ensambladores y los talleres de fabricación aceptan esa flexión del bastidor. Usted puede ver la herramienta, cambiarla rápidamente y alimentar una pieza larga sin tener una ventana que estorbe. Bajo carga, los brazos pueden abrirse y el ariete puede inclinarse. Si la pieza no puede tolerar ese movimiento, las prensas de columnas son la otra opción, y no le darán este alcance. Dibuje la pieza en la abertura antes de decidirse por un cilindro más grande.
¿Qué profundidad de garganta necesita una prensa de bastidor abierto?
Lo suficientemente profunda para que el centro de trabajo de la pieza quede bajo el ariete mientras el resto del material permanece dentro de la abertura que midió. La profundidad de la garganta va desde la cara del bastidor hasta el centro del ariete, y no aumenta cuando lo hace el cilindro. Un ariete más pesado no se mueve hacia atrás. Dibuje la pieza en esa abertura antes de comparar las placas de identificación. Si la pieza es ancha y debe permanecer paralela, deje de buscar una abertura más profunda y considere los montantes. La medida de la garganta es el ajuste. Las toneladas son la fuerza después de eso.
¿Cuándo se convierte la deflexión en un problema en una prensa de bastidor abierto?
Cuando la carga se sitúa lejos del bastidor, o cerca de la capacidad nominal, y la pieza requiere escuadra. La garganta abierta es un resorte. Un ajuste de prensa centrado en un nido pequeño a menudo ni lo nota. Una forma ancha, un dado largo o años de trabajo descentrado dejan un ariete que ya no está a escuadra y una garganta que ha sido soldada. Observe la esquina interior y haga ciclar el ariete bajo una carga ligera. Un radio reparado bajo pintura fresca sigue siendo un radio reparado. Unas toneladas modestas no hacen rígida una estructura soldada ligera.
¿Qué debo revisar en una prensa de bastidor abierto Neff?
Neff fabricó un lote de bastidores de taller de garganta abierta, y las revisiones son las mismas que en cualquier máquina hidráulica en forma de C. Lea el tonelaje, la garganta, la carrera y la altura de apertura. Haga ciclar el ariete, mantenga una presión y busque fugas en los sellos. Inspeccione el radio de la garganta en busca de grietas o una reparación de esmerilado y pintura. Confirme el voltaje y que se requieran ambos botones de palma. Una placa de identificación limpia no reemplaza esos pasos. El bastidor aún tiene que coincidir con la pieza, y una fundición Neff no añade garganta que el plano no tenga.
¿En qué se diferencia una prensa de bastidor abierto de una máquina de lados rectos?
Este bastidor está abierto. Una máquina de lados rectos cierra la trayectoria de carga con montantes y guía la corredera sobre guías. Usted compra la abertura por el alcance y para material largo a través de la parte posterior. Usted compra los montantes cuando la inclinación y la flexibilidad arruinarán la pieza. Ambas pueden usar un cilindro, por lo que ambas pueden mantener la fuerza durante el recorrido. El aceite no las convierte en la misma estructura. Si no está seguro, mida si algo tiene que pasar detrás del ariete. Si es así, la garganta es la característica que buscaba.
¿Puede una prensa de bastidor abierto mantener presión?
A menudo sí, si el control incluye un temporizador y un punto de ajuste de presión. El cilindro puede mantener la fuerza en puntos distintos al fondo de la carrera, lo que ayuda en los ajustes a presión y algunos formados. Confirme esa función en el panel en lugar de asumir que cada bastidor abierto la tiene. Una pausa no cancela la flexión de la garganta. Mantener la fuerza en una herramienta descentrada sigue inclinando el ariete. Use el temporizador para un ensamblaje centrado. Use montantes cuando el dado deba permanecer paralelo durante toda la retención. La aproximación rápida es un ajuste separado de esa velocidad de prensado.
¿Preguntas? Llámenos al 800-323-0307.
