Equipo usado de ensamble y soldadura de plásticos en venta
El ensamble de plásticos es el trabajo de unión después de que una pieza moldeada sale de la prensa y aún necesita una pieza complementaria, una cubierta o un empaque. Tres máquinas realizan ese trabajo y no comparten herramientas. Una soldadora ultrasónica funde una unión diseñada. La vibración y la presión se enfocan en un director de energía, una junta de cizalla o una unión de lengüeta y ranura, luego el carro se mantiene mientras la masa fundida se solidifica. El estacado térmico ablanda un perno moldeado con una punta caliente y forma una cabeza que sujeta una placa, un filtro o una segunda pieza. Una unidad de dosificación y mezcla bombea dos líquidos a una proporción establecida, los mezcla en la boquilla y deposita un cordón o una inyección. Secar la resina, calentar un molde y sujetar una herramienta son pasos previos. La unión, el perno o el cordón es lo que queda.
Equipo en venta
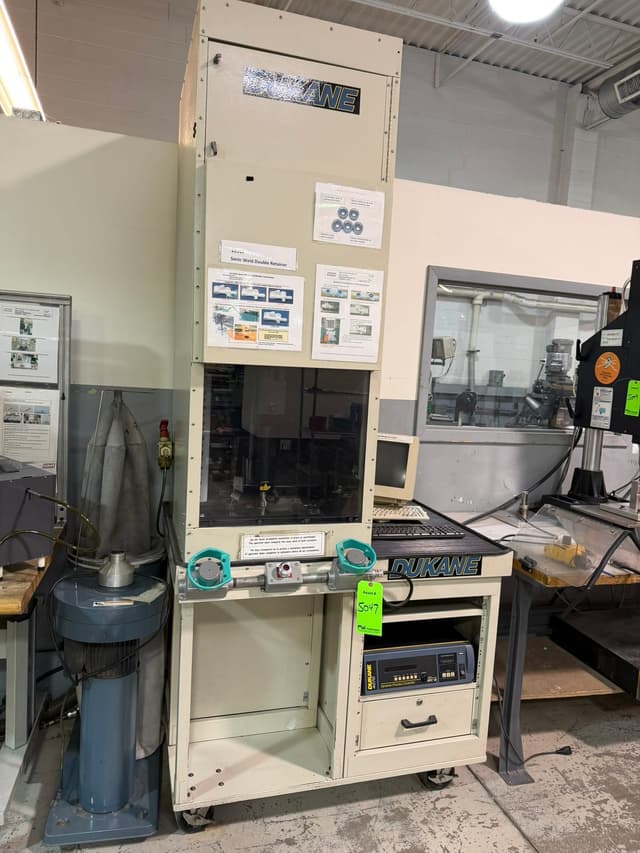
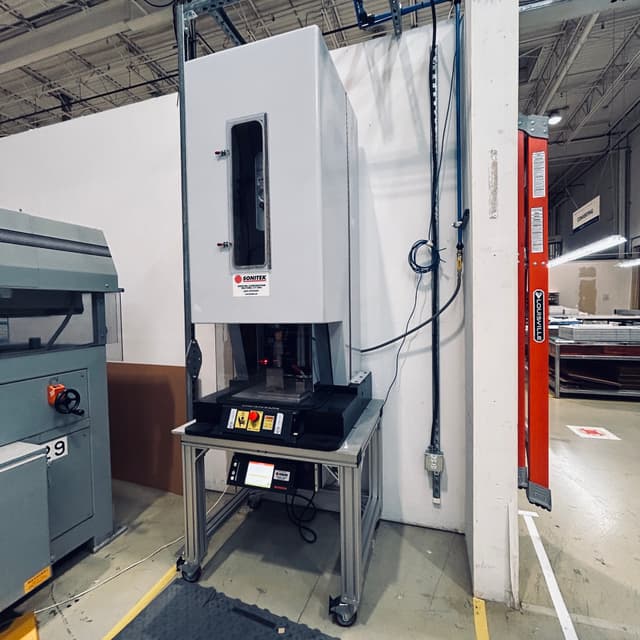


Elija el método según la característica de la pieza. Un lente transparente o una pared delgada a menudo se marcan bajo un sonotrodo, mientras que un perno de nailon reforzado con vidrio se forma más limpiamente con calor que soldándolo. Una ranura que debe convertirse en un empaque es un volumen medido de silicona o epoxi, no una soldadura ni un estacado. La frecuencia, el diámetro de la punta y la proporción de mezcla son decisiones para la máquina que coincida con la característica. Comprar el bastidor que resultó estar al lado de la prensa y luego esperar convertirlo, generalmente significa comprar la segunda máquina de todos modos.
En la celda, este trabajo se sitúa después del moldeo. Un robot o un operador coloca la pieza en un nido, la estación realiza el ciclo y la pieza se mueve al empaque. La soldadora, la estacadora y el dispensador pueden compartir un banco y una toma de aire comprimido, y aun así no compartirán un sonotrodo, una punta o una boquilla de mezcla. Normalmente es un solo circuito eléctrico, más simple que el de la prensa que sigue. Una unidad de banco ligera puede soldar o estacar una carcasa pequeña unas cuantas veces por minuto. Un cordón largo, un patrón multipunto o una unión grande necesitan un carro más rígido, más potencia y un dispositivo que ubique la pieza de la misma manera en cada ciclo. Cuente los puntos en una pieza, luego las piezas por hora. El tonelaje de la prensa no determina el tamaño de la estación.
Una máquina usada de ensamble de plásticos vale un ciclo en una pieza real o una muestra. Un bastidor silencioso puede ocultar un generador muerto, una punta desgastada o una bomba que ha perdido su proporción. Un carro seco solo prueba que el ariete se mueve. Lea la placa de identificación para conocer los vatios, la temperatura de la punta o el tamaño de la bomba, sienta el carro para detectar holgura y escuche si hay una fuga de aire que no mantenga la fuerza durante el tiempo de espera o la retención de soldadura.
Meadoworks reúne estas estaciones provenientes de cierres de celdas de moldeo, consignaciones y subastas. Puede realizar el ciclo de la unión antes de comprometerse, y el nido puede viajar con la prensa cuando la celda se mueve como una sola carga. Separe las máquinas de unión de los gabinetes que solo calientan, secan o transportan resina, o la compra llenará un estante y la pieza seguirá sin terminar.
Cómo elegir un método de ensamble de plásticos
Comience por la característica de la pieza, no por el bastidor en la foto. Una lengüeta, una junta de cizalla o un director de energía requieren vibración y un sonotrodo cortado para esa unión. Un perno moldeado que debe sujetar una placa, un filtro o una placa de identificación requiere una punta caliente y un tiempo de espera. Una ranura que debe convertirse en un empaque requiere dos líquidos dosificados y mezclados en la boquilla. Esas son herramientas diferentes, nidos diferentes y tiempos de ciclo diferentes.
Si la pieza pudiera fabricarse de más de una manera, deje que la resina y la estética decidan. Un lente transparente se marca bajo un sonotrodo. Un perno en nailon reforzado con vidrio se forma limpiamente con calor y apenas se suelda. Anote la característica antes de comparar bastidores, o cotizará una prensa que no puede terminar la pieza.
Cómo dimensionar una estación de ensamble de plásticos
Dimensione la estación según la pieza y la tasa, no según el tonelaje de la prensa que la moldeó. Cuente los puntos en una pieza, luego las piezas por hora. Una carcasa pequeña unida unas cuantas veces por minuto puede vivir en un ariete de sobremesa. Una unión grande, un estacado multipunto o un cordón de empaque largo necesita un carro más rígido, más potencia y un dispositivo que ubique la pieza de la misma manera en cada ciclo.
Deje espacio para el nido, las protecciones y un lugar para colocar los rechazos. La presión de aire y el voltaje deben coincidir con la celda. Una estación que es correcta para la unión pero incorrecta en potencia aún no funciona. El ensamble de plásticos solo termina la característica que usted nombró.
Por categoría: Rangos de precios de equipo usado de ensamble de plásticos
Dispensadores de sobremesa y estacadoras térmicas pequeñas: alrededor de $1,000–$8,000.
Estaciones de prensa ultrasónica, 20–40 kHz: alrededor de $3,000–$15,000.
Soldadoras de placa caliente, vibración y rotación: aproximadamente $10,000–$60,000.
Lo que mueve el precio: el generador o la generación de calor, si incluye el dispositivo de sujeción de la pieza y el sonotrodo o las platinas, los controles y la salida de datos, y las protecciones. Estos son rangos típicos del mercado de equipo usado, no una cotización de una máquina en particular. Llame al 800-323-0307 para obtener un precio actual.
Realice un ciclo con una pieza real — Un movimiento en vacío solo prueba que el ariete se mueve. Solicite una muestra o una pieza real y observe la unión.
Identifique la herramienta de unión — Confirme si es un sonotrodo, una punta de estacado o un cabezal de mezcla, y que la herramienta coincida con la característica que usted moldea.
Lea la potencia de la placa de identificación — Los vatios, el rango de temperatura o el tamaño de la bomba le indican si la estación puede mantener el ritmo de la unión.
Revise la corredera y el nido — El juego en la corredera o un nido desgastado desplazan la unión. Las piezas cosméticas muestran ese error de inmediato.
Escuche si hay fugas de aire — Una prensa que no mantiene la fuerza a menudo tiene un cilindro con fugas o un regulador desgastado.
Iguale el voltaje y el aire — Confirme los voltios, la fase y la presión de aire que el fabricante especificó antes de planificar la instalación.
Observe las protecciones y los controles — Una cortina de luz faltante o una pantalla muerta significan tiempo de reparación. Tómelo en cuenta antes de comparar dos bastidores.
Aplicaciones comunes
- Cubiertas de carcasas electrónicas
- Captura de filtros y membranas
- Clips para interiores automotrices
- Cubiertas de dispositivos médicos
- Cordones de juntas y sellos
- Captura de insertos y resaltes
- Subensamblajes de electrodomésticos
- Múltiples de trayectoria de fluido
Preguntas frecuentes
¿Qué incluye el ensamble de plásticos después del moldeo?
El ensamble de plásticos es el paso de unión después de moldear una pieza: una soldadura ultrasónica, un poste remachado en caliente o un cordón dosificado y mezclado de silicona o epoxi. No es el secador, el cargador ni el termorregulador que prepara la resina. Los tres métodos no comparten herramental. Un sonotrodo funde una unión diseñada. Una punta caliente transforma un perno en una cabeza. Una boquilla mezcladora deposita una dosis medida. Determine qué característica aún falta y luego compare los modelos construidos para esa característica. Una planta de tapas y cierres plásticos a menudo vende los tres junto a una misma prensa, y no son sustitutos.
¿Cómo elijo entre soldadura, termofijado o dosificación?
Haga coincidir la característica en la pieza. Una unión soldada diseñada con un director de energía apunta a una prensa ultrasónica. Un perno moldeado que debe sujetar otra pieza apunta al termofijado. Una ranura que debe convertirse en una junta apunta a un dosificador de mezcla. La resina y la estética rompen un empate. Las piezas transparentes y las paredes delgadas a menudo se marcan bajo un sonotrodo, mientras que un poste con carga de vidrio se forma más limpiamente con una punta caliente. Anote la característica antes de comparar bastidores de máquinas o marcas, o la compra llenará un banco y la pieza seguirá abierta.
¿Cómo dimensiono una estación de unión para piezas por hora?
Cuente los puntos en una pieza y las piezas que necesita por hora. Una carcasa pequeña unida unas pocas veces por minuto cabe en una prensa de banco. Una unión grande, varios puntos de fijación o un cordón largo necesita más potencia, una corredera más rígida y un dispositivo que ubique la pieza de la misma manera en cada ciclo. Luego, haga coincidir el aire y el voltaje con la celda. El tonelaje de la prensa no dimensiona esta estación. La unión y la tasa sí. Deje espacio para protecciones y para piezas que fallen la prueba de tracción o de fugas.
¿Qué debo inspeccionar antes de comprar equipo de unión?
Ejecute una pieza real o una muestra, no una corredera vacía. Confirme que la herramienta en la máquina sea un sonotrodo, una punta de termofijado o un cabezal de mezcla que coincida con su geometría. Lea los vatios, el calor de la punta o el tamaño de la bomba en la placa. Sienta la corredera en busca de juego y mire el nido. Escuche si hay fugas de aire que no mantendrán la fuerza. Una pantalla muerta o una protección faltante es tiempo de reparación que debe presupuestar antes de que el camión salga, no una sorpresa después de que lo haga.
¿Comparten herramental un sonotrodo, una punta de termofijado y un cabezal de mezcla?
No. Un sonotrodo está sintonizado para una frecuencia y una unión. Una punta de termofijado está cortada para un diámetro de poste. Una boquilla mezcladora y un mezclador estático están dimensionados para una viscosidad y un cordón. Pueden compartir un banco y una toma de aire de planta, y aun así no compartirán herramientas. Comprar un bastidor y esperar convertirlo más tarde generalmente significa comprar la segunda máquina de todos modos. Elija el método, luego la herramienta, luego el bastidor que pueda repetirlo.
¿Dónde se ubica la unión en relación con la prensa de moldeo?
Aguas abajo. La prensa ya ha llenado la pieza. Este paso la une, sujeta una segunda pieza o deposita un cordón. Un robot o un operador coloca la pieza en un nido, la estación realiza el ciclo y la pieza avanza al empaque. Los servicios de planta suelen ser más simples que los de la prensa: aire de taller, un solo voltaje y un dispositivo. Cuando una celda se vende junta, mantenga la estación con la prensa para que el nido y la unión sigan siendo un par combinado.
¿Preguntas? Llámenos al 800-323-0307.
