Centros de maquinado horizontal usados (HMC) en venta
Centros de maquinado horizontal (HMC) usados de Makino, Mori Seiki, Doosan y Matsuura. Compare el tamaño del palé, el alcance del bloque de sujeción y el cono del husillo antes de comprar.
Equipo en venta
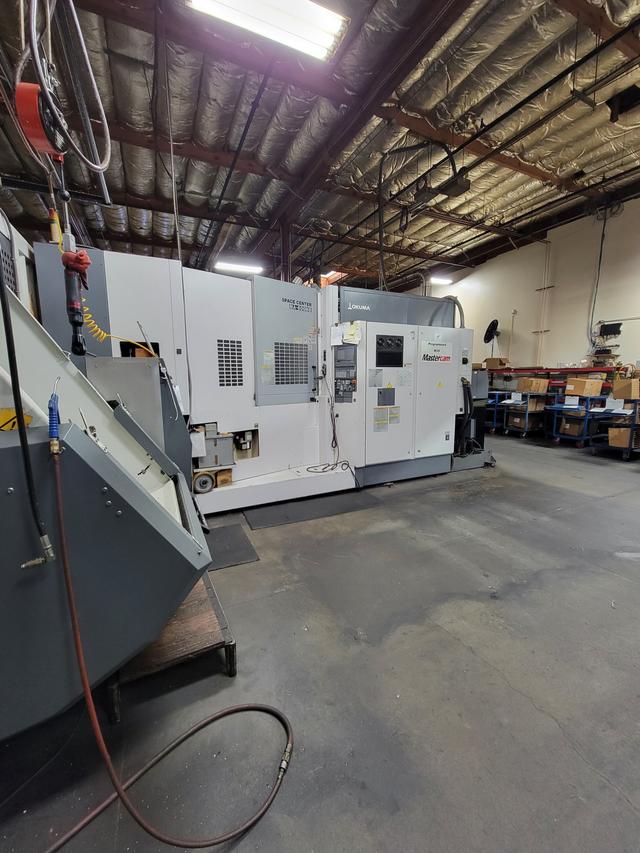

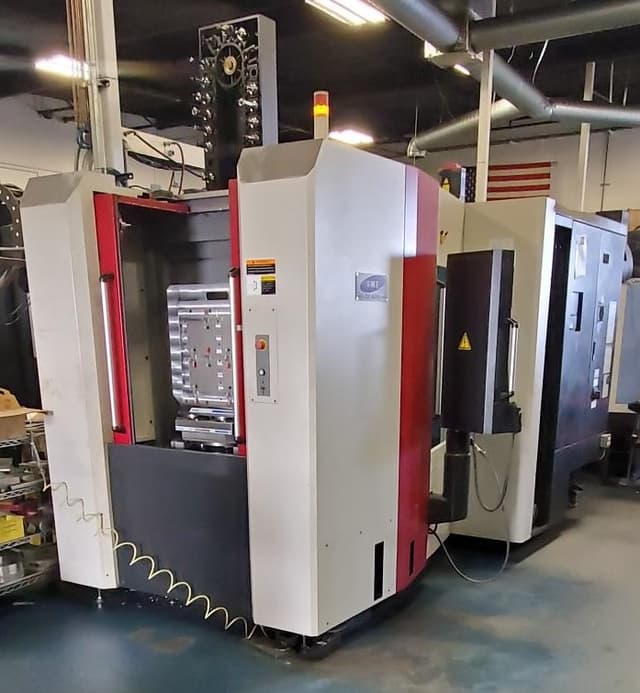
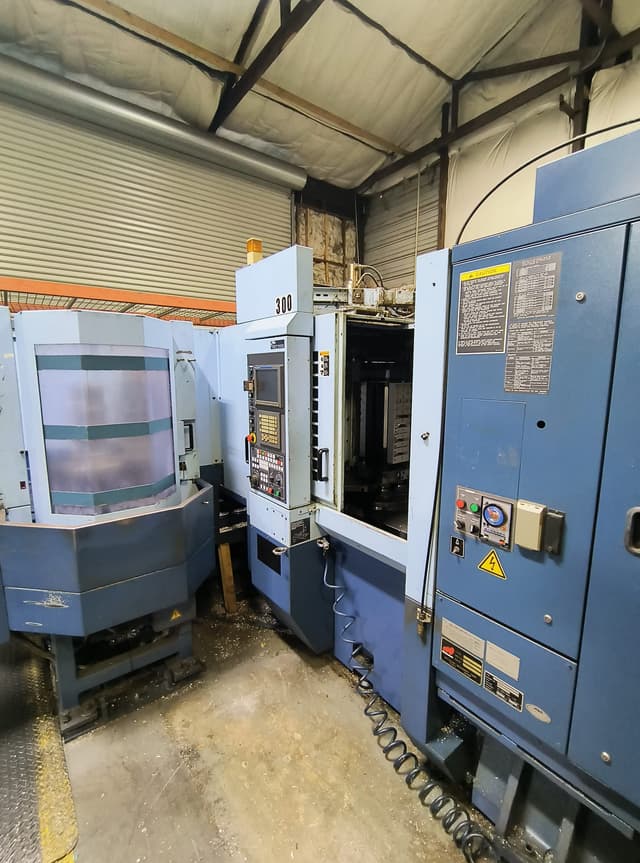
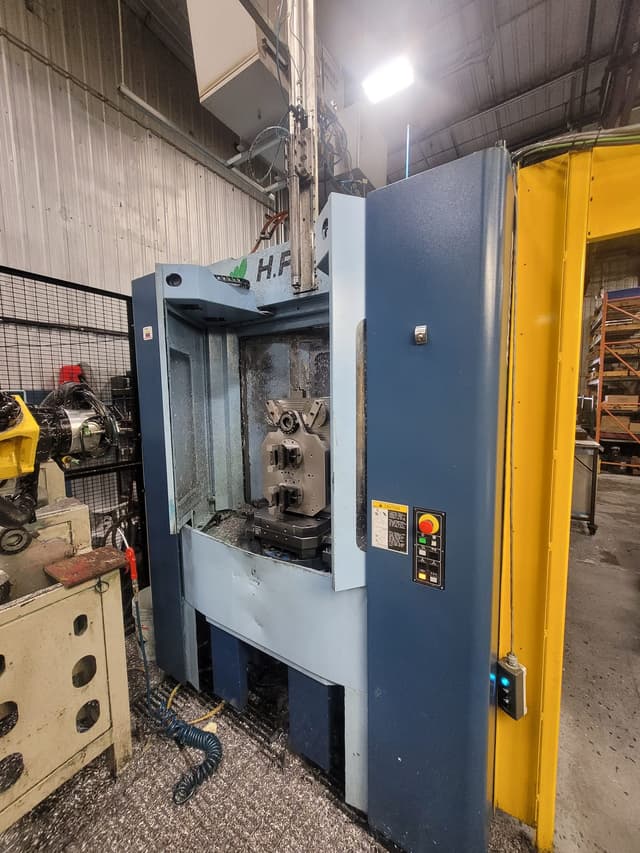
Acerca de los centros de maquinado horizontal usados (HMC)
Los centros de maquinado horizontal (HMC) cuentan con un husillo orientado horizontalmente y están diseñados para la producción de alto volumen y el maquinado de 4 ejes. Los HMC destacan en celdas de producción con cambio de palé, sujeción con bloques para múltiples piezas y aplicaciones que requieren una excelente evacuación de viruta. Aunque son más costosos que los VMC, ofrecen una productividad superior para las aplicaciones adecuadas.
Un centro de maquinado horizontal apunta el husillo hacia los lados. Las virutas caen fuera de un barreno en lugar de acumularse en una cavidad, y un palé permite que la siguiente pieza sea fijada mientras el husillo está cortando. Esa es una máquina diferente a una fresadora vertical con tornillo de banco. El eje rotativo, usualmente un eje B en el palé, indexa la pieza para que varias caras sean cortadas en una sola sujeción. Un bloque de sujeción atornillado a ese palé sostiene una fila de piezas, por lo que un índice presenta una nueva cara en cada pieza a la vez.
El tamaño del palé es el primer número, no solo los recorridos. El bloque de sujeción, los accesorios y las piezas deben caber en el palé y aun así dejar espacio libre respecto al husillo y la protección. Dos palés son la celda habitual: uno en el corte, otro en la estación de carga. Un sistema de palés añade más estaciones cuando el ciclo es lo suficientemente largo como para que la carga no pueda seguir el ritmo. La capacidad de herramientas debe cubrir cada herramienta en el bloque de sujeción, porque un cambio de herramienta manual a mitad del ciclo anula la ventaja del palé. El cono del husillo es a menudo CAT40 o CAT50. Combínelo con los portaherramientas que usted posee. Un husillo con cono 50 es para cortes más pesados y un cajón de herramientas diferente.
Esta máquina no es el centro de maquinado vertical con el husillo girado de lado. Una máquina vertical es la compra más sencilla para trabajos mixtos, lotes cortos y piezas que usted desea ver. Un centro de maquinado horizontal justifica el espacio en piso cuando las mismas carcasas se repiten, cuando las virutas son el problema dentro de una cavidad y cuando el costo de fijación de un bloque de sujeción se distribuye sobre una cantidad real. Si usted aún está decidiendo, la página de centros de maquinado compara las configuraciones, y la guía de VMC vs HMC recorre la misma decisión sin repetir la tabla de especificaciones aquí.
En una máquina usada, haga funcionar el husillo a través de su rango y solicite las horas del husillo por separado de las horas de encendido. Indexe el rotativo y verifique el juego mecánico. Sujete y suelte el palé, y observe las caras de asiento en busca de una abolladura que levante el bloque de sujeción. Haga un ciclo del cambiador de herramientas. Lea el historial de alarmas. Las cubiertas de las guías en los extremos del recorrido ocultan daños por colisiones. Confirme que el control sea uno que su equipo pueda programar, y anote el palpado, el refrigerante a través del husillo y un transportador de virutas. Un palé que no asienta no es una nota de software. Es la máquina.
Las horizontales Makino son las que HMC Meadoworks ha vendido con mayor frecuencia, seguidas por las máquinas de palé Mori Seiki y Doosan.
Cómo dimensionar un centro de maquinado horizontal
Comience con el palé, no con los recorridos del folleto. El bloque de sujeción, los accesorios y las piezas deben asentarse en ese cuadrado y aun así dejar espacio libre respecto al husillo, las protecciones y la trayectoria de cambio de herramienta. Una máquina cuyos recorridos parecen generosos aún puede ser demasiado pequeña una vez que se atornilla un bloque de sujeción.
Luego, combine el cono con los portaherramientas que usted ya posee, y ajuste la capacidad de herramientas a cada herramienta que el bloque de sujeción necesite en un ciclo. Dos palés son suficientes cuando alguien puede cargar la estación inactiva antes de que termine el ciclo. Un sistema es para un ciclo que supera la velocidad del operador. El rango rotativo debe presentar las caras que usted realmente corta. Si una cara aún necesita un segundo accesorio, el bloque de sujeción no eliminó la preparación con la que usted contaba.
Palé y bloque de sujeción vs una fresadora vertical
Una fresadora vertical sostiene una pieza en un tornillo de banco, y el operador puede ver el corte. Un centro de maquinado horizontal sostiene muchas piezas en un bloque de sujeción y las indexa. El accesorio cuesta más, y solo recupera ese costo cuando las mismas piezas siguen llegando.
El flujo de viruta es la otra mitad. Una cavidad profunda en una máquina vertical se llena de virutas a menos que el refrigerante y un transportador mantengan el ritmo. En un husillo horizontal, esas virutas caen. Si su trabajo son placas de una sola pieza, quédese con una máquina vertical. Si su trabajo es una familia de carcasas con orificios en cuatro lados, dimensione el palé y el bloque de sujeción antes de comparar la velocidad del husillo.
Por tamaño: Rangos de precio de centros de maquinado horizontal usados
Pallets de 400 mm, cono 40: aproximadamente $40,000–$150,000.
Pallets de 500–630 mm: aproximadamente $80,000–$250,000.
Pallets de 800 mm y mayores, cono 50: aproximadamente $150,000–$450,000.
Lo que influye en el precio: cantidad y tamaño de pallets, eje B completo frente a indexado, el almacén de herramientas, horas de husillo, generación de control y cualquier sistema de pallets o automatización de celda. Estos son rangos típicos del mercado de usados, no una cotización para una máquina en particular. Llame al 800-323-0307 para obtener un precio actual.
Tamaño del pallet (pulg.) (los cuadrados de 400 mm y 500 mm son comunes) — El cubo y las piezas deben caber en el pallet y aun así tener espacio libre respecto al husillo y las protecciones.
Recorridos X/Y/Z (pulg.) — Los recorridos deben tener espacio libre respecto al cubo, no solo a la pieza terminada. Un cubo alto consume eje Z.
Cono del husillo (CAT40 o CAT50) — El cono debe coincidir con los portaherramientas en el cajón. Una máquina con cono 50 implica un segundo juego de herramientas.
Capacidad de herramientas (40–120 herramientas en muchas celdas) — El almacén debe contener todas las herramientas del cubo o alguien tendrá que abrir la puerta a mitad del ciclo.
Eje rotativo (eje B, 360 grados completos en la mayoría de los pallets) — El indexador debe presentar cada cara. Un ángulo faltante obliga a regresar la preparación al banco de trabajo.
Cantidad de pallets (2 pallets, o un sistema más grande) — Dos pallets permiten cargar uno mientras el otro corta. Un sistema solo es relevante cuando el ciclo es largo.
Opere el husillo a través de todo su rango — Escuche a baja y alta velocidad y solicite las horas de husillo por separado de las horas de encendido. Un rugido indica problemas en los rodamientos.
Indexe el rotativo y verifique el juego mecánico (backlash) — Un eje B flojo aparece como un escalón entre caras. No es un error de sujeción que se pueda corregir con calzas.
Sujete y libere el pallet — Las caras de asiento deben estar limpias y el pallet debe repetir su posición. Una abolladura levanta todo el cubo.
Haga ciclar el cambiador de herramientas — Opere el almacén lo suficiente para detectar un brazo desgastado o una posición que genere una alarma. Una sola falla detiene la celda.
Lea el historial de alarmas — Las alarmas de choque y de servo permanecen en el control. La pintura fresca en una esquina del pallet es una señal de alerta.
Inspeccione las cubiertas de las guías — Las cubiertas rotas en los extremos del recorrido permiten que las virutas desgasten las guías. Busque donde pudo haber ocurrido un choque.
Confirme el cono, el refrigerante y el control — Asegúrese de que el cono coincida con sus portaherramientas. Tome nota del refrigerante a través del husillo, el palpado y si su personal puede operar el control.
Aplicaciones comunes
- Carcasas de producción
- Cuerpos de válvulas en torres
- Cajas de transmisión
- Múltiples de varios lados
- Carcasas de bombas de hierro
- Piezas estructurales de aluminio
- Repeticiones en celdas de pallets
- Placas de sujeción con varias caras
Preguntas frecuentes
¿Cómo determino el tamaño de un pallet en un centro de maquinado horizontal?
El pallet debe soportar la torre, los dispositivos de sujeción y las piezas, con espacio libre para el husillo, las herramientas y las protecciones. Los recorridos que parecen grandes en un folleto se reducen una vez que ese conjunto está en la zona de trabajo. Mida la herramienta más alta y la torre más alta juntas, no solo la pieza. Dos pallets son el par habitual, uno cortando y otro en carga. Un sistema de pallets es para un ciclo lo suficientemente largo como para que el operador no pueda mantener lleno el segundo pallet.
¿Qué cambia una torre en un trabajo repetitivo de carcasas?
Una torre coloca varias piezas en un pallet para que un indexador rotativo presente la siguiente cara en todas ellas. El husillo permanece en el corte y el operador carga el otro pallet. El dispositivo de sujeción es la parte costosa de esa idea. Es rentable cuando las mismas carcasas, cuerpos de válvulas o múltiples siguen llegando. No es rentable para un soporte de una sola pieza. El flujo de viruta es la otra razón para estar aquí: un husillo lateral permite que las virutas caigan fuera de un barreno que se atascaría en una máquina vertical.
¿Cómo debo revisar el eje rotativo en una horizontal usada?
Indexelo a través de los ángulos que sus piezas necesiten y verifique el juego, no solo que se mueva. Un eje rotativo flojo se manifiesta como una discrepancia entre caras que deberían compartir una referencia. Revise la abrazadera del palé y las caras de asiento. Una muesca ahí levanta cada pieza en la torre de sujeción por la misma cantidad, y el programa no lo sabrá. Haga funcionar el husillo a través de sus velocidades y realice un ciclo del cambiador. El historial de alarmas y una esquina de lámina reparada le dicen más que la pintura.
¿Cuándo debería elegir un HMC en lugar de un centro de maquinado vertical?
Elija un centro de maquinado horizontal cuando las mismas carcasas se repitan, cuando la viruta se acumule en una cavidad en un husillo vertical y cuando varias caras puedan cortarse desde una sola sujeción en una torre de sujeción. Un centro de maquinado vertical es la compra más sencilla para placas mixtas, lotes cortos y trabajo que usted desea ver. La máquina horizontal cuesta más espacio en piso y más dinero en dispositivos de sujeción. Recupera ese costo cuando la cantidad es real y el palé puede cargarse mientras el husillo está cortando. Si el trabajo es de placas únicas, quédese con la máquina vertical.
¿Qué cono de husillo debo igualar antes de comparar dos horizontales?
El cono que sus portaherramientas ya tengan. CAT40 y CAT50 no comparten el mismo cajón, y una máquina de oferta con el cono incorrecto representa un segundo presupuesto de herramental. Los cortes más pesados y las fresas más grandes son la razón por la que existe un husillo con cono 50. La mayor parte del trabajo ligero en palé se realiza con cono 40. El refrigerante a través del husillo es importante si las piezas se taladran más de lo que se fresan. Anote la capacidad de herramientas al mismo tiempo.
¿Cuántas caras puede presentar una torre de sujeción en una carcasa?
Tantas como la mesa rotativa pueda indexar y las herramientas puedan alcanzar sin que la torre de fijación (tombstone) golpee el husillo o la cabina. Cuatro lados de una carcasa rectangular son un plan común. La cara superior aún podría necesitar una segunda sujeción si la torre de fijación la bloquea. Esa configuración restante es el número que debe determinar antes de comprar, no después de que se haya construido el dispositivo de sujeción. Si una cara requiere que la herramienta se mueva mientras la pieza se inclina, usted ha dejado atrás la indexación de palé y necesita una máquina de 5 ejes.
¿Preguntas? Llámenos al 800-323-0307.
