Electroerosionadoras de penetración usadas en venta
Electroerosionadoras de penetración usadas (de matriz y de ariete) de Hansvedt, Charmilles y Sodick. Compare el tamaño del tanque, el cambiador de electrodos, la órbita y el aceite dieléctrico.
Equipo en venta
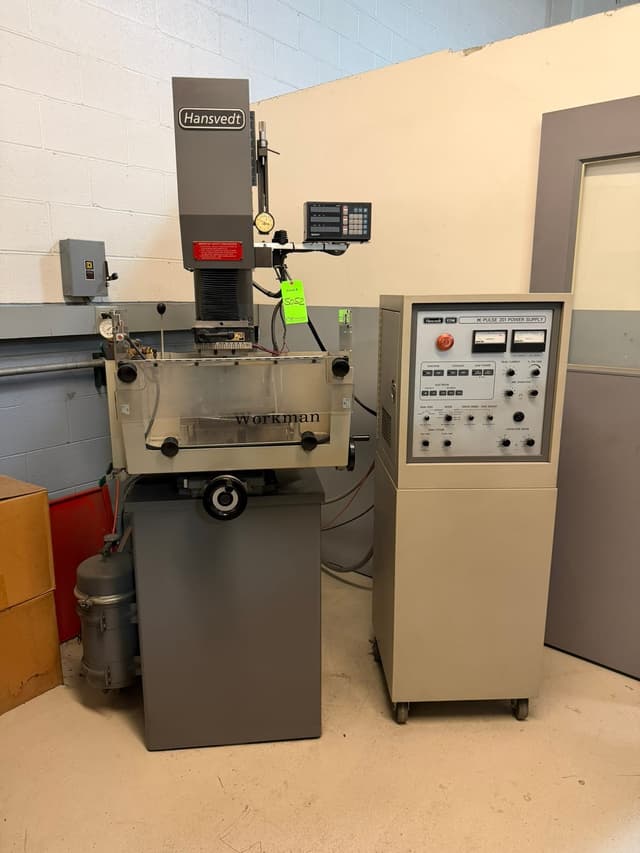
Acerca de las electroerosionadoras de penetración usadas
Las electroerosionadoras de penetración (también llamadas de ariete o de matriz) erosionan cavidades en piezas de trabajo conductoras utilizando un electrodo de grafito o cobre con forma, el cual se sumerge en el material bajo control CNC. Los talleres de moldes las utilizan para cavidades ciegas, nervaduras, esquinas internas afiladas y superficies texturizadas que una fresa no puede alcanzar. Las máquinas de penetración CNC modernas cuentan con cambiadores automáticos de electrodos, ciclos de orbitado y tecnología de generador de acabado fino.
Una electroerosionadora de penetración, también llamada de ariete o de matriz, quema una cavidad alimentando un electrodo con forma hacia la pieza. El electrodo es de grafito o cobre. La brecha de chispa se encuentra en aceite dieléctrico, no en el agua desionizada que utiliza una máquina de hilo. La cavidad puede ser ciega. Las nervaduras, las esquinas internas afiladas y la textura que el electrodo imprime son la razón por la que un taller de moldes conserva una. Un perfil pasante es un trabajo para electroerosión por hilo. Esta máquina se centra en el electrodo, la órbita y el aceite.
El electrodo es la forma. Los electrodos de desbaste eliminan metal. Los electrodos de acabado, a menudo varios de ellos, llevan la cavidad a su medida, debido a que el electrodo se desgasta. Un cambiador automático permite que la máquina realice esa secuencia sin que alguien tenga que cambiarlos a mano. Órbita, a veces llamada movimiento planetario, mueve el electrodo en un patrón pequeño para que un solo electrodo pueda terminar una cavidad más grande que él mismo y pueda limpiar las paredes. La órbita no es un sustituto para un electrodo faltante. Es la forma en que se utiliza el último electrodo. Si el control no puede orbitar, usted fabricará más electrodos.
El aceite dieléctrico es el fluido que la chispa necesita, y también es el flujo que arrastra los residuos fuera de una nervadura profunda. Los filtros, el nivel de aceite y un enfriador (chiller) que mantiene el aceite estable son parte de la máquina. Una máquina de penetración vendida en seco, o con un tanque en el que no puede confiar, no está lista para quemar. Los recorridos dependen del tanque: qué tan grande es la base del molde que puede colocar y qué tan profundo puede alimentar el ariete. El peso de la pieza de trabajo importa en una base grande. El generador establece el acabado. Una fuente de alimentación más antigua puede desbastar una cavidad y aun así fallar en una superficie que el plano especifica como fina.
En una electroerosionadora de penetración usada, solicite una prueba de quemado con un electrodo conocido y observe el fondo de la cavidad, no solo la chispa. Haga funcionar el cambiador si tiene uno. Revise el aceite, los filtros y las guías del ariete. La máquina de electroerosión principal compara el hilo y la penetración si aún está decidiendo. La máquina de hilo es para cortes pasantes. Un centro de maquinado aún desbasta el bloque cuando una fresa puede alcanzarlo. La de penetración comienza donde la fresa dejaría un radio que el molde no puede aceptar.
Cómo dimensionar una electroerosionadora de penetración
Dimensione los recorridos del tanque según la base del molde, y la carrera del ariete según la cavidad más profunda, incluyendo el porta-electrodos. Una nervadura profunda necesita espacio para el flujo, no solo un número en el ariete. Luego cuente los electrodos que el trabajo consumirá. Vale la pena tener un cambiador cuando esa cantidad es mayor a la que una persona puede cambiar en cada ciclo.
La órbita viene después. Si termina con una órbita pequeña en el último electrodo, el control debe realizar ese movimiento. El aceite dieléctrico, los filtros y un enfriador (chiller) son parte del tamaño, porque una cavidad profunda en aceite sucio no coincidirá con el electrodo. La tecnología del generador debe ser capaz de mantener el acabado en su acero. Si la característica es un perfil pasante, utilice una electroerosionadora por hilo. Una de penetración puede ser forzada a ese trabajo, pero es la forma lenta.
Electrodo, órbita y aceite dieléctrico
El grafito es el electrodo común para cavidades de moldes. El cobre aparece para detalles más finos y para algunos acabados. Usted desgastará más de un electrodo en una cavidad, desbastando y luego terminando. La órbita mueve el electrodo para que el electrodo de acabado pueda dimensionar las paredes sin ser la cavidad completa desde el primer día.
El aceite es el dieléctrico. Debe estar limpio, y el flujo debe llegar al fondo de una nervadura o el fondo de la cavidad se cargará de residuos y la chispa se desviará. Una máquina sin un filtro que funcione es una máquina que no mantendrá la medida. Las máquinas de hilo y sus sistemas de agua son una máquina diferente. No lea una hoja de especificaciones de hilo para una de penetración, y no espere que la órbita corte un perfil de punzón.
Por tamaño: Rangos de precios de electroerosionadoras de penetración usadas
Tanques pequeños, manuales o CNC básicos: aproximadamente $5,000–$30,000.
Máquinas CNC con orbitado: aproximadamente $30,000–$90,000.
Tanques grandes con cambiadores de electrodos: aproximadamente $70,000–$200,000.
Lo que mueve el precio: el tamaño del tanque y del recorrido, el generador y el control, el orbitado, un cambiador de electrodos o de herramientas, el sistema contra incendios y el estado del aceite dieléctrico y los filtros. Estos son rangos típicos del mercado de equipo usado, no una cotización para ninguna máquina en particular. Llame al 800-323-0307 para obtener un precio actual.
Recorridos del tanque (pulg.) (A menudo 12–24 x 8–16 x 10–16 pulg.) — La base del molde y el portaelectrodos deben encajar. La carrera del ariete debe alcanzar la cavidad más profunda que usted vaya a erosionar.
Material del electrodo — El electrodo es la forma. Planee tener varios, porque el desbaste y el acabado no son la misma pieza.
Orbitado — El orbitado permite que un solo electrodo dé tamaño a las paredes. Un control que no puede orbitar significa más electrodos.
Aceite dieléctrico — Tanto la chispa como el barrido dependen de que el aceite esté limpio. Los filtros y el nivel son parte de la máquina, no un accesorio que se compra después.
Cambiador de electrodos — Un cambiador realiza la secuencia de electrodos de desbaste y acabado. Sin él, alguien debe estar junto al ariete en cada cambio.
Acabado del generador — Una fuente de alimentación más antigua puede desbastar una cavidad y aun así no lograr la superficie que requiere el plano de un molde actual.
Erosionar con un electrodo conocido — Observe el fondo y una esquina, no solo que el ariete se mueva. Una prueba en su tipo de acero es la que cuenta.
Haga un ciclo del cambiador de electrodos — Si la máquina tiene un cambiador, realice un cambio. Un cargador (almacén de electrodos) que solo parece lleno no ha cambiado ninguna herramienta.
Revise el aceite y los filtros — El aceite dieléctrico debe estar al nivel y los filtros no deben ser un bloque de lodo. El aceite sucio imita a un generador en mal estado.
Confirme el orbitado en el control — Solicite un movimiento de orbitado, no una penetración recta. Una máquina que no puede orbitar cambia la cantidad de electrodos que usted tendrá que fabricar.
Inspeccione las guías del ariete — El ariete debe avanzar sin juego. El movimiento perdido aparece como una cavidad que no coincide con el electrodo.
Lea los recorridos contra el molde — El tamaño del tanque y la carrera deben tener espacio suficiente para su base más grande y su porta-electrodo más largo.
Observe la generación del generador — Ajuste la fuente de alimentación al acabado que usted vende. Una caja más antigua puede ser honesta sobre la superficie que no podrá mantener.
Aplicaciones comunes
- Cavidades de moldes de inyección
- Detalles de moldes de fundición a presión
- Cavidades de moldes de forja
- Nervaduras ciegas
- Esquinas internas afiladas
- Superficies de molde texturizadas
- Socavados erosionados por un electrodo
- Detalles de expulsor y entrada
Preguntas frecuentes
¿Cómo cambia la órbita la cavidad que erosiona una electroerosionadora de penetración?
La órbita mueve el electrodo en un patrón pequeño, generalmente una trayectoria circular o cuadrada, mientras genera chispas. Un electrodo de acabado puede entonces dimensionar una cavidad ligeramente más grande que él mismo y limpiar las paredes, en lugar de que usted corte un electrodo separado para cada décima de milímetro (cada incremento de tamaño). No reemplaza a un electrodo de desbaste y no inventa una forma que el electrodo nunca tuvo. En una máquina usada, pida al control que ejecute una órbita, no solo un avance de penetración recto. Una máquina que solo se sumerge seguirá erosionando.
¿El electrodo debe ser de grafito o de cobre?
El grafito es el electrodo habitual para cavidades de moldes. Se mecaniza rápidamente y es lo que la mayoría de los talleres ya cortan en una fresadora. El cobre es la opción para detalles más finos y para algunas erosiones de acabado, y es más lento de fabricar. De cualquier manera, usted usará más de un electrodo, porque el electrodo se desgasta a medida que erosiona. El desbaste y el acabado son piezas diferentes. El cambiador, si la máquina tiene uno, es lo que alimenta ese juego.
¿Por qué el aceite dieléctrico es parte de la máquina y no un artículo de suministro?
La chispa ocurre en el aceite, y el aceite es también el fluido que arrastra el metal quemado fuera de la cavidad. Un nivel bajo, un filtro obstruido o aceite que no ha sido limpiado harán que un generador en buen estado produzca un mal acabado. El tanque, la bomba y los filtros se envían con la máquina o la máquina está incompleta. Un enfriador (chiller) que mantiene la temperatura del aceite pertenece al mismo conjunto en un trabajo de acabado crítico. Este no es el agua desionizada que utiliza una máquina de hilo.
¿Qué debe demostrar un cambiador automático de electrodos?
Que tomará el siguiente electrodo, lo colocará y volverá a quemar sin una persona en el cabezal. Realice al menos un intercambio. Un almacén de soportes que nunca se mueve es solo almacenamiento. El cambiador importa cuando una cavidad necesita un electrodo de desbaste y uno o más electrodos de acabado, lo cual es un quemado de molde normal. Una máquina sin cambiador aún puede hacer el trabajo si alguien está allí para realizar el intercambio. Sepa cuál está comprando. También confirme que los soportes que utilizará encajen en el cambiador.
¿Cómo distingo un generador capaz de realizar acabados de una fuente de desbaste?
Pregunte qué acabado de superficie mantendrá la fuente de alimentación en el acero que usted utiliza, y observe un quemado de acabado, no uno de desbaste que solo demuestra que el cabezal se mueve. Los generadores más antiguos aún eliminan metal. A menudo dejan de ser útiles cuando el plano exige una superficie de cavidad fina. La generación del control y el generador van de la mano. Un gabinete de aspecto nuevo en una fuente de alimentación antigua sigue siendo la fuente antigua. Si su trabajo consiste en cavidades rugosas que un pulidor terminará a mano, una caja más antigua puede ser la máquina adecuada.
¿Para qué se utiliza una electroerosión por penetración?
Una electroerosión por penetración quema una cavidad alimentando un electrodo con forma dentro de la pieza, generalmente en aceite dieléctrico. La cavidad puede ser ciega. Las nervaduras, las esquinas interiores afiladas y una textura que el electrodo transfiere son la razón por la cual un taller de moldes mantiene una. Los electrodos de desbaste eliminan metal y los electrodos de acabado llevan la cavidad a su medida, debido a que el electrodo se desgasta. Un punzón pasante o una apertura de matriz es más rápido en una máquina de hilo. Utilice la de penetración cuando la característica no sea pasante, o cuando la esquina deba ser más afilada de lo que dejaría una fresa.
¿Preguntas? Llámenos al 800-323-0307.
