Electroerosionadoras de hilo usadas en venta
Electroerosionadoras de hilo usadas de Mitsubishi, Charmilles, Makino y Sodick. Compare recorridos, diámetro de hilo, corte sumergido, enhebrado automático y conicidad.
Equipo en venta
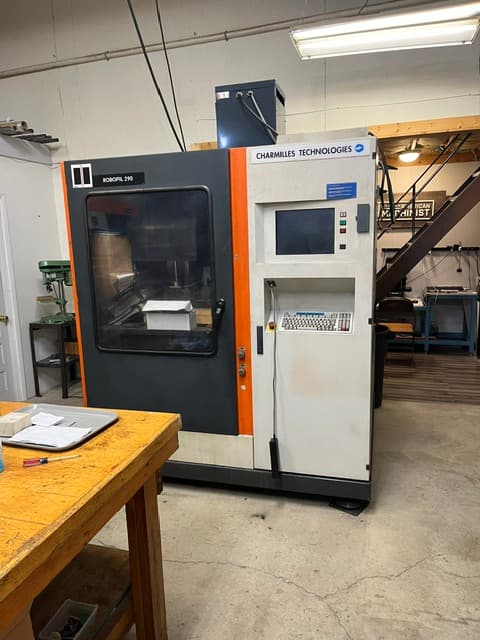

Acerca de las electroerosionadoras de hilo usadas
Las electroerosionadoras de hilo (máquinas de electroerosión por hilo) cortan materiales conductores utilizando un electrodo de hilo delgado que viaja continuamente —típicamente 0.004-0.012" de latón o hilo recubierto— guiado por CNC a través de la pieza de trabajo. Debido a que el proceso no tiene contacto y es independiente de la dureza, la electroerosión por hilo es el método estándar para cortar punzones, matrices, herramental de extrusión y perfiles de precisión en acero para herramientas endurecido y carburo. El corte sumergido, el enhebrado automático de hilo y la capacidad de conicidad son características clave en las máquinas modernas.
Una electroerosionadora de hilo corta con un hilo en movimiento, generalmente de latón, que nunca toca la pieza. Las chispas en agua desionizada erosionan un camino, y el hilo es desperdicio para cuando sale de las guías. El camino debe atravesar la pieza. Un punzón, una abertura de matriz, un perfil de extrusión y un inserto endurecido son el trabajo. Una cavidad ciega no lo es. Esa cavidad es un trabajo para electroerosión por penetración, y esta máquina no intenta dimensionar electrodos ni orbitar.
El diámetro del hilo es la primera elección del proceso. Un hilo más fino permite una esquina interior más cerrada y corta más lentamente. Un hilo más grueso es más rápido y deja una esquina más grande. Los talleres mantienen más de una bobina porque el plano, no la máquina, elige el diámetro. Las guías y los contactos de potencia deben coincidir con el hilo que realmente utilizará. Una máquina que solo tiene guías para un tamaño es una máquina de un solo hilo hasta que compre el resto.
El corte sumergido coloca la pieza bajo el agua durante todo el corte. Eso es más estable para el acabado y para piezas más altas que una máquina que solo enjuaga el espacio. Las máquinas más antiguas a menudo cortan con un enjuague y sin tanque lleno. Aún cortan. Son una configuración térmica diferente, y una matriz alta lo mostrará. El enhebrado automático de hilo es lo que permite que la máquina vuelva a enhebrar después de una rotura, o comience la siguiente abertura, sin que alguien esté parado en el tanque. Un enhebrador que funciona es la diferencia entre un turno nocturno y una máquina que espera hasta la mañana. La conicidad es el ángulo en el que el hilo puede inclinarse, para el alivio en una matriz. Los recorridos y el peso de la mesa aún deciden si el bloque cabe.
En una electroerosión por hilo usada, solicite un corte de prueba y observe al enhebrador completar un ciclo. Revise las guías, los contactos y las botellas de resina. Un filtro sucio o un desionizador agotado harán que un buen generador parezca malo. Los sellos en un tanque sumergido no deben presentar fugas. La electroerosión es la referencia de comparación si aún elige entre hilo o penetración. La máquina de penetración es para cavidades. Un centro de maquinado es para corte, para trabajos que no requieren ser tan finos de detalle ni en materiales tan duros.
Cómo dimensionar una electroerosionadora de hilo
Dimensione los recorridos y el peso de la mesa según la matriz más grande que colocará en el tanque, incluyendo el dispositivo de sujeción. El espesor debe estar dentro de lo que la máquina puede enjuagar o sumergir. Luego elija los diámetros de hilo que requieren las esquinas de sus planos. Un hilo más fino no es un ajuste que pueda inventar si las guías no están ahí.
La conicidad viene después, si la matriz necesita alivio. Una máquina sin conicidad, o con menos ángulo que el plano, no inclinará el hilo lo suficiente. El enhebrado automático es una cuestión de capacidad tanto como de conveniencia. Si el trabajo es una abertura y hay un operador presente, un enhebrado manual es tolerable. Si la placa tiene muchas aberturas, o desea que funcione después de que termine el turno, el enhebrador debe funcionar. Sumergido o enjuague es la última división, y importa más a medida que la pieza se vuelve más alta.
Diámetro de hilo, corte sumergido, enhebrado automático
El diámetro del hilo establece la esquina interior más pequeña y la velocidad. El corte sumergido mantiene toda la pieza en agua, que es la forma más estable de terminar un bloque alto. Una máquina solo de enjuague aún puede ser la compra correcta para trabajos más cortos. El enhebrado automático es el sistema que reinicia un hilo roto o comienza el siguiente orificio sin una persona en la puerta.
No compre una máquina de hilo para una cavidad. Una de penetración quema una forma ciega con un electrodo. Una de hilo no puede, porque el hilo tiene que salir. Si todavía está eligiendo, compare los dos procesos antes de dimensionar un tanque. Regrese al hilo cuando la característica sea un perfil pasante y necesite el hilo, el tanque y el enhebrador.
Por tamaño: Rangos de precios de electroerosionadoras de hilo usadas
Máquinas pequeñas, de aproximadamente 12 x 8 pulg. de X/Y: alrededor de $25,000–$70,000.
Tamaño mediano, de aproximadamente 16 x 12 pulg.: alrededor de $40,000–$120,000.
Máquinas de tanque grande y alta conicidad: alrededor de $80,000–$180,000.
Lo que mueve el precio: recorridos y ángulo de conicidad, enhebrado automático, el generador y sus circuitos de acabado fino, la condición del filtro y la resina, y las horas de la máquina. Estos son rangos típicos del mercado de usada, no una cotización de ninguna máquina en particular. Llame al 800-323-0307 para obtener un precio actual.
Diámetro del hilo (pulg.) (A menudo de aproximadamente 0.004–0.012 pulg. en latón) — Un hilo más fino hace una esquina más cerrada y corta más lentamente. Las guías deben coincidir con el carrete que usted utilizará.
Sumergida o de flujo — Un corte sumergido es más estable en una pieza alta. Una máquina de flujo aún puede cortar trabajos más cortos.
Enhebrado automático — Un enhebrador que funciona se reinicia después de una rotura y comienza la siguiente apertura. Un enhebrador que no funciona espera a un operador.
Recorridos X/Y/Z (pulg.) — El bloque de matriz debe caber. Z es el espesor que puede cortar, no un número que pueda estirar con un hilo más fino.
Ángulo de conicidad — La conicidad es la inclinación del hilo para el alivio de la matriz. Un plano con más ángulo del que permite la máquina no podrá inclinarse según las especificaciones.
Peso de la mesa (lb) — Una matriz pesada puede caber en los recorridos y aun así sobrecargar la mesa. Lea el peso junto a las pulgadas.
Observe un ciclo de enhebrado — El enhebrado automático debe completarse, incluido un reinicio. Un enhebrador que solo parece instalado no ha sido probado.
Solicite un corte de prueba — El acabado y el tamaño en un acero conocido le dicen más que las horas. Compárelo con el diámetro de hilo que usted usará.
Inspeccione las guías y los contactos — Los contactos de potencia desgastados y las guías incorrectas marcan la trayectoria del hilo. Haga que coincidan con los diámetros que usted utiliza.
Revise la resina y los filtros — El agua desionizada necesita resina que aún funcione. Un filtro sucio hace que un generador en buen estado corte mal.
Mire los sellos del tanque — En una máquina sumergida, el tanque debe retener el agua. Una fuga es un trabajo de mantenimiento que usted tendrá desde el primer día.
Lea la conicidad y los recorridos — Compare el ángulo, X, Y y el espesor con su molde más grande. Un folleto con una conicidad que el cabezal no puede sostener no es una conicidad.
Confirme la generación del control — Un control más antiguo aún puede cortar. Sepa si mantendrá los ajustes de acabado que sus moldes actuales necesitan.
Aplicaciones comunes
- Punzones de estampado
- Aberturas de molde
- Perfiles de dados de extrusión
- Insertos de molde
- Herramientas de forma de carburo
- Perfiles de estrías y engranajes
- Desbastes para instrumentos médicos
- Placas de sujeción endurecidas
Preguntas frecuentes
¿Cómo elijo el diámetro del hilo en una electroerosión por hilo?
A partir de la esquina interior más pequeña en el plano, y de cuánto tiempo puede esperar a que tome el corte. Un hilo más fino hace una esquina más cerrada y elimina menos metal por pasada. Un hilo más grueso es más rápido y deja un radio más grande. La máquina debe tener guías y contactos para ese diámetro, no solo un ajuste en el control. La mayoría de los talleres mantienen dos carretes y cambian según el trabajo. Si la placa de identificación muestra un juego de guías, pregunte qué diámetro son.
¿Qué cambia el corte sumergido en un molde alto?
Todo el bloque se asienta en agua desionizada, por lo que la brecha de chispa permanece en el fluido en lugar de depender de una boquilla de lavado que puede no alcanzar una sección profunda. El acabado y el tamaño son más estables a medida que la pieza se vuelve más alta. Una máquina solo de lavado aún puede cortar un punzón más corto o una placa delgada, y muchas máquinas antiguas están construidas de esa manera. No rechace una para trabajos cortos solo porque no tiene tanque. No espere que una máquina de lavado se comporte como una sumergida en un dado de extrusión alto.
¿Cómo cambia el enhebrado automático un corte sin supervisión?
La máquina puede volver a enhebrar después de una rotura de hilo y puede comenzar la siguiente abertura sin que alguien esté en el tanque. Una placa de aberturas de matriz se convierte en un trabajo nocturno en lugar de un día de estar de pie y enhebrando. Si el enhebrador falla, la máquina se detiene en la primera rotura y espera. En una máquina usada, observe un ciclo de enhebrado completo, incluido un reinicio, no solo el hilo funcionando una vez que ya ha pasado. El enhebrado manual es aceptable cuando hay un operador presente y el trabajo es un perfil único.
¿Qué deben mostrar las guías y los contactos de potencia?
Desgaste que coincida con el hilo que utilizará, y guías para ese diámetro. Los contactos que están ranurados cortan la trayectoria del hilo y el acabado antes de que el generador tenga oportunidad. Pregunte qué tamaños de hilo se han utilizado en la máquina y si los otros juegos de guías están en el cajón. Un corte de prueba mostrará un problema de contacto como una superficie deficiente o un hilo que se rompe en el mismo punto. Los filtros y la resina pertenecen al mismo examen. El agua sucia imitará un mal contacto.
¿Cuándo es la conicidad la especificación que decide la máquina?
Cuando la matriz necesita alivio y el hilo tiene que inclinarse mientras corta. El ángulo en el plano debe estar dentro del ángulo que la máquina puede mantener, sobre el espesor que está cortando. Un ángulo mayor en un bloque más grueso es más difícil que el mismo ángulo en una placa delgada. Si su trabajo son perfiles rectos sin alivio, la conicidad no es la razón para elegir una máquina sobre otra. Los recorridos, el tamaño del hilo y si el tanque se sumerge importarán más.
¿Para qué se utiliza una máquina de electroerosión por hilo?
Una electroerosión por hilo corta una trayectoria a través de una pieza con un hilo de latón en movimiento. Las chispas en agua desionizada erosionan el espacio, y el hilo nunca toca el acero. Los punzones, las aberturas de matriz, los perfiles de extrusión y los insertos endurecidos son el trabajo, incluyendo esquinas interiores tan cerradas como el diámetro del hilo. La trayectoria tiene que atravesar. Una cavidad ciega es un trabajo de electroerosión por penetración, porque el hilo tiene que salir. Los talleres también usan una máquina de hilo para terminar un orificio de inicio que abrió un taladro de orificios pequeños, y para cortar un perfil en material que ya está duro.
¿Preguntas? Llámenos al 800-323-0307.
