Centros de maquinado de 5 ejes usados en venta
Centros de maquinado de 5 ejes usados con muñón, cabezal giratorio o bloqueo 3+2. Compare los recorridos, el rango de rotación y la opción de control antes de comprar uno.
Equipo en venta
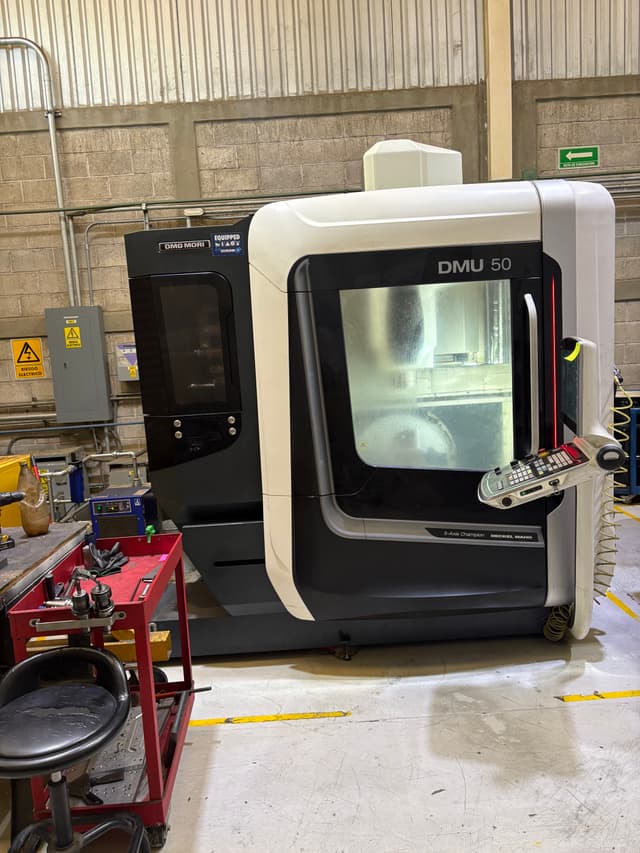
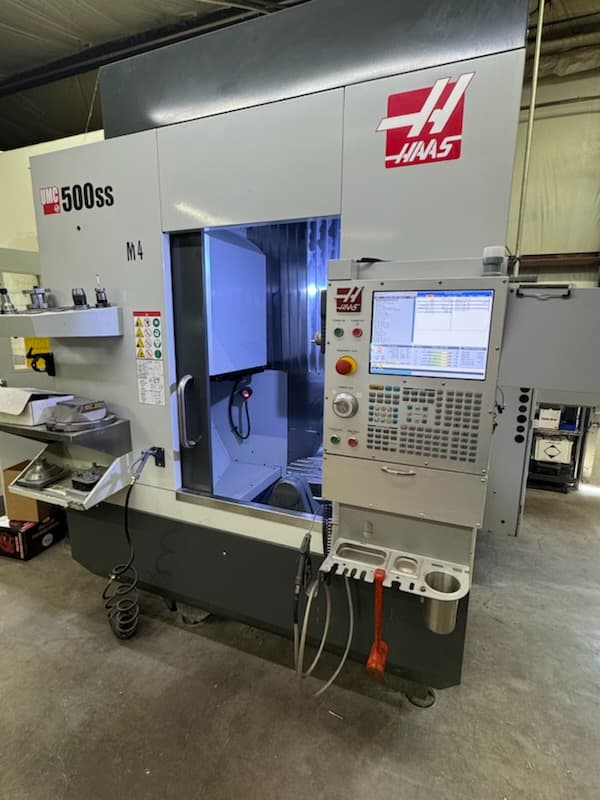
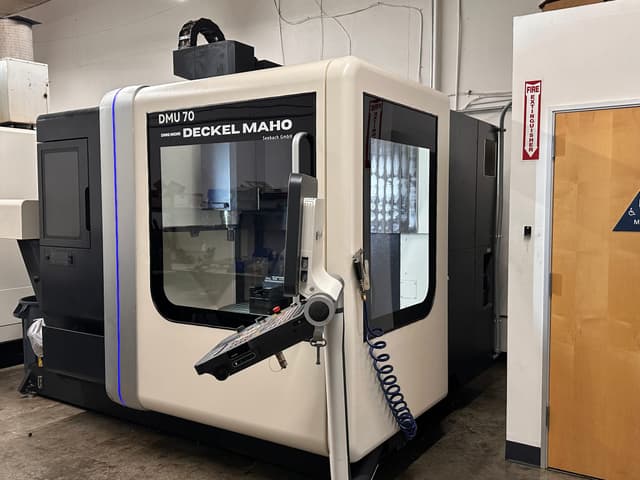
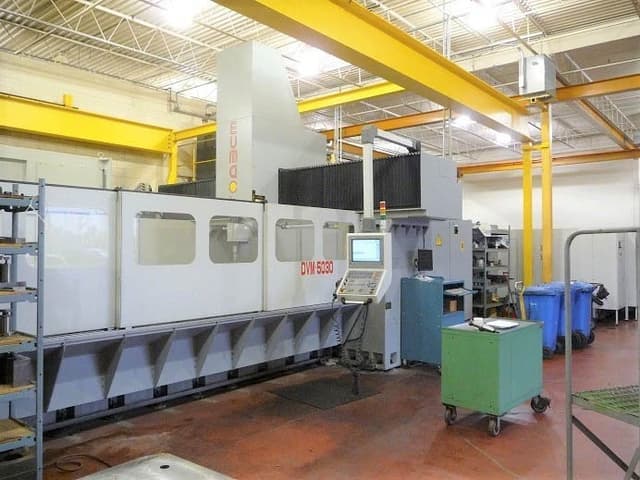
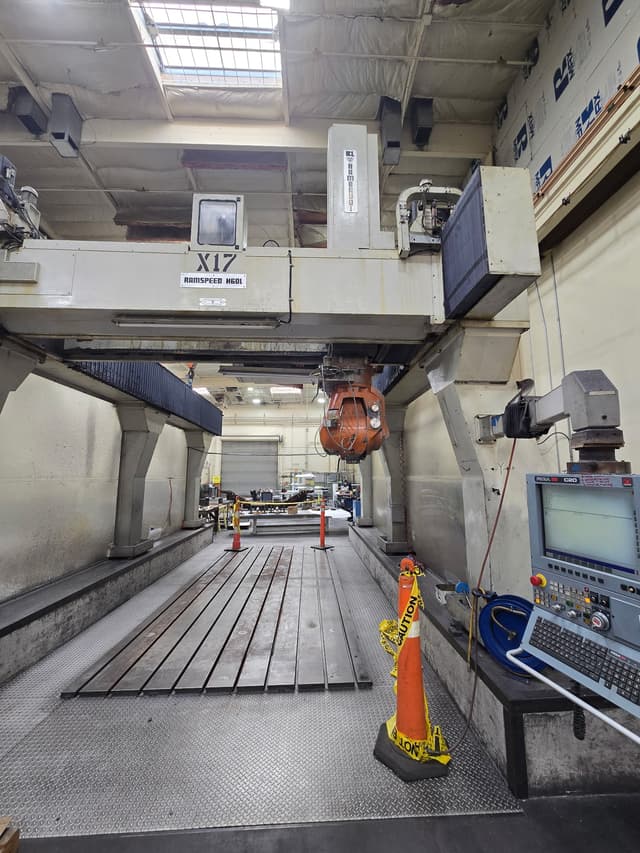

Acerca de los centros de maquinado de 5 ejes usados
Los centros de maquinado de 5 ejes añaden dos ejes rotativos al fresado estándar de 3 ejes, lo que permite el maquinado de superficies contorneadas complejas y contrasalidas en una sola configuración. Estas máquinas son esenciales para la industria aeroespacial, implantes médicos, componentes de turbinas y trabajos complejos de moldes. Las configuraciones incluyen estilo muñón (la mesa se inclina), cabezal giratorio (el husillo se inclina) y combinaciones. Los compradores pagan más por los dos ejes rotativos porque un álabe o un rebaje no se puede terminar en tres ejes.
Una máquina de 5 ejes añade dos ejes rotativos a los tres lineales, por lo que la herramienta puede alcanzar una cara que no está en escuadra con el husillo. Existen tres diseños y no son la misma compra. Una máquina de muñón, o mesa-mesa, inclina y gira la pieza bajo un husillo que permanece fijo. Una máquina de cabezal giratorio, o cabezal-cabezal, inclina el husillo sobre una mesa que solo puede girar, lo cual es adecuado para una pieza más pesada que no desea mover. Una máquina 3+2, también llamada posicional, bloquea los ejes rotativos en un ángulo y luego corta en tres ejes. El movimiento simultáneo completo de 5 ejes mueve los cinco mientras la herramienta está en el corte. Necesita movimiento simultáneo para un álabe, un impulsor (rodete) o una superficie que cambia de ángulo bajo la fresa. Solo necesita 3+2 cuando el objetivo es realizar menos configuraciones en caras que quedan planas una vez que la pieza está inclinada.
Los recorridos siguen siendo lo más importante. El rango de rotación no añade X, Y o Z, y una pieza que no cabe en el muñón no se salvará con un cabezal inclinable sobre el papel. El cono del husillo suele ser HSK o un CAT de cono pronunciado, y los portaherramientas deben coincidir. La capacidad de herramientas, el refrigerante a través del husillo y un eje rotativo con palpado son lo que convierte a una máquina de posicionamiento en una celda. El control debe tener la opción simultánea realmente habilitada. Una máquina que solo puede indexar es una máquina 3+2, diga lo que diga la placa.
DMG Mori es la marca que aparece aquí como una línea. Un UMC Haas o una fresadora de pórtico pueden aparecer en la misma oferta que una sola máquina. No son una línea de marca en esta máquina, y un pórtico con cabezal inclinable se compara en la fresadora de pórtico, donde los recorridos son el punto clave. Una mesa rotativa atornillada a un centro de maquinado vertical es el paso más pequeño, y a menudo es suficiente para un soporte. Abra esa categoría/página de máquina si la herramienta no tiene que moverse mientras la pieza se inclina.
En una máquina usada de 5 ejes, mida con indicador de carátula los ejes rotativos, no solo los lineales. El juego mecánico o la pérdida del origen en A o C se manifiesta como una falta de coincidencia entre las caras. Pregunte cuándo se verificó por última vez la geometría del pivote. Haga funcionar el husillo, ejecute el ciclo del cambiador y confirme que el control pueda ejecutar un programa simultáneo, en lugar de limitarse a la indexación. Las cubiertas de las guías, el historial de alarmas y una marca en la mesa de muñones son el registro de choques. Un sistema rotativo desgastado no podrá reprogramarse para lograr un contorno preciso.
Cómo dimensionar una máquina de 5 ejes
Dimensione los recorridos lineales según la pieza, el dispositivo de sujeción y el acercamiento de la herramienta, luego dimensione los ejes rotativos según la inclinación y el giro que realmente necesita. Un muñón que no puede girar la pieza es la mesa incorrecta, incluso cuando X, Y y Z parecen generosos.
El peso importa tanto como el espacio de trabajo. Una base de molde pesada requiere un cabezal giratorio sobre una mesa fija, no un muñón que deba acelerar la pieza. El cono del husillo y las RPM dependen del material. El almacén de herramientas debe cubrir todas las herramientas que requiere la pieza. Si cada cara es plana una vez que la pieza está inclinada, 3+2 es el tamaño que necesita. El movimiento simultáneo implica un control más grande y un trabajo de programación mayor, y solo debe comprarlo cuando la superficie lo requiera.
Muñón, cabezal giratorio o 3+2
Un muñón inclina la pieza. Es el diseño habitual para trabajos más pequeños, y el dispositivo de sujeción debe librar la mesa inclinable al girar. Un cabezal giratorio inclina el husillo, lo que deja una pieza pesada inmóvil. Ambos pueden ser simultáneos o solo posicionales.
3+2 bloquea los ejes rotativos y corta con tres ejes. Eso elimina configuraciones en soportes, carcasas y trabajos de moldes con caras anguladas. El eje 5 completo mantiene los ejes rotativos en movimiento durante el corte, que es lo que necesita un álabe o un contorno con rebajes. Un eje rotativo en una fresadora vertical es el paso anterior a cualquiera de estos. Si ese eje rotativo eliminara las sujeciones adicionales, aún no necesita esta máquina.
Por tamaño: Rangos de precios de máquinas de 5 ejes usadas
Mesas basculantes de hasta aproximadamente 500 mm: alrededor de $80,000–$200,000.
Máquinas de tamaño mediano con mesa basculante y cabezal giratorio: alrededor de $150,000–$350,000.
Máquinas de mesa grande y tipo puente de 5 ejes: alrededor de $250,000–$700,000.
Lo que influye en el precio: capacidad simultánea frente a 3+2, estado del eje giratorio, horas de husillo, el control y sus opciones, palpado y automatización de palés. Estos son rangos típicos del mercado de maquinaria usada, no una cotización para una máquina en particular. Llame al 800-323-0307 para obtener un precio actual.
Disposición giratoria — Una mesa basculante gira la pieza. Un cabezal giratorio inclina la herramienta sobre una pieza más pesada que debe permanecer fija.
Recorridos X/Y/Z (pulg.) — El rango giratorio no añade recorrido lineal. La pieza y el dispositivo de sujeción aún deben caber en el cubo.
Recorrido giratorio (A menudo una rotación completa más una inclinación cercana a 90 grados o más) — La inclinación debe presentar la cara. Una inclinación corta deja una configuración que usted pensó que había eliminado.
Simultáneo o 3+2 — 3+2 bloquea y luego fresa. El movimiento simultáneo solo se requiere cuando la superficie cambia de ángulo durante el corte.
Cono del husillo (HSK o CAT40 en muchas máquinas) — Los portaherramientas deben coincidir. Un husillo HSK de alta velocidad es un cajón diferente al de un taller con cono 40.
Opción de control — El software simultáneo debe estar habilitado. Una máquina que solo indexa es 3+2, sin importar lo que diga el nombre del modelo.
Verifique con indicador de carátula ambos ejes giratorios — La holgura o un punto de origen perdido en la inclinación o el giro aparecen como un escalón entre las caras que deberían unirse.
Pregunte cuándo se verificó la geometría — La longitud del pivote y el error de la línea central son una calibración, no un elemento de desgaste que se pueda ver desde el pasillo.
Ejecute un movimiento simultáneo — Confirme que el control moverá los cinco ejes en un corte, no solo indexará y bloqueará. La opción está activada o no lo está.
Haga funcionar el husillo — Escuche a través de todo el rango de velocidad y separe las horas de husillo de las horas de encendido. Un rugido indica problemas en los rodamientos.
Haga ciclar el cambiador de herramientas — Un bolsillo que genere una alarma detendrá un programa que ya tomó horas en probarse. Ejecute más que las primeras cinco herramientas.
Lea las alarmas y las marcas en el muñón — El historial de colisiones permanece en el control. Una cara de muñón reparada es el mismo historial en metal.
Verifique el cono, los recorridos y el peso — Confirme que la pieza quepa en el cubo, que los portaherramientas coincidan con el cono y que la mesa pueda girar el dispositivo de sujeción que utilizará.
Aplicaciones comunes
- Impulsores y blisks
- Álabes de turbina
- Implantes médicos
- Núcleos de molde con socavados
- Soportes aeroespaciales
- Instrumentos ortopédicos
- Caras angulares en una sola sujeción
- Modelos de electrodos para una máquina de electroerosión por penetración
Preguntas frecuentes
¿En qué se diferencia un muñón de un cabezal giratorio en una máquina de 5 ejes?
Un muñón inclina y rota la pieza bajo un husillo que no se inclina. El dispositivo de sujeción y la pieza deben librar esa mesa móvil, y la mesa debe ser capaz de acelerar el peso. Un cabezal giratorio inclina el husillo en su lugar, por lo que un molde pesado o una estructura soldada pueden permanecer inmóviles. Ambos diseños pueden ser posicionales o simultáneos. Elija según el peso y la forma, no por la marca. Los recorridos siguen siendo el cubo lineal. Un eje basculante no hace que una máquina pequeña sostenga una placa grande.
¿Cuál es la diferencia entre 3+2 ejes y 5 ejes completos?
3+2, también llamado posicional, bloquea los dos ejes rotativos en un ángulo y luego corta con los tres ejes lineales. Eso elimina preparaciones en soportes, carcasas y caras de moldes que quedan planas una vez que la pieza está inclinada. 5 ejes completos simultáneos mueven los rotativos mientras la herramienta está en el corte. Necesita ese movimiento para un álabe, un impulsor o una superficie que cambia de ángulo bajo la fresa. Un control que solo puede indexar es una máquina de 3+2, sin importar lo que diga la marca. Confirme que la opción simultánea esté realmente habilitada antes de pagar por un contorneado que la máquina no puede ejecutar.
¿Qué recorridos importan en un muñón usado además del rango rotativo?
X, Y y Z, medidos con el dispositivo de sujeción y la herramienta más larga, no solo a partir del plano de la pieza. El muñón reduce el espacio de trabajo cuando se inclina, y una herramienta que libra a cero grados puede golpear la mesa a cuarenta. El peso de la pieza debe estar dentro de lo que la mesa puede girar. El cono del husillo debe coincidir con los portaherramientas que utilizará, a menudo HSK en una máquina de alta velocidad. La capacidad de herramientas debe ser suficiente para el programa. Un rango de giro que parece completo no añade ni una sola pulgada de recorrido lineal.
¿Cómo verifico el juego en el eje giratorio antes de confiar en un contorneado?
Mida con indicador de carátula la inclinación y el giro, y compare un movimiento de ida y vuelta. El movimiento perdido aparece como una línea testigo donde deberían unirse dos trayectorias de herramienta. Pregunte cuándo se midió por última vez la geometría del pivote. Un control que posiciona el eje en el origen no es lo mismo que un archivo de geometría que todavía coincide con la estructura mecánica. Haga funcionar el husillo y realice un ciclo del cambiador mientras esté allí. El historial de alarmas y una marca en el muñón le dirán si la máquina sufrió un choque.
¿Cuándo necesito una máquina de 5 ejes?
Necesita una máquina de 5 ejes cuando una pieza tiene caras que no están en escuadra con una dirección del husillo, o una superficie que debe terminarse en una sola sujeción. Un muñón inclina una pieza más pequeña bajo un husillo que permanece fijo. Un cabezal giratorio inclina la herramienta sobre una pieza pesada que no debe moverse. Si una mesa giratoria en una fresadora vertical eliminara las sujeciones adicionales, aún no necesita cinco ejes. Si la pieza es una placa que no cabe en un muñón, una fresadora de puente con cabezal inclinable es una máquina diferente, dimensionada por el recorrido del puente en lugar de por una mesa giratoria.
¿Qué debe estar habilitado antes de que un control de 5 ejes pueda realizar contorneado?
La opción de simultaneidad y un archivo de geometría que el control reconozca. Muchas máquinas indexan y bloquean, lo cual es 3+2, sin poder mover los ejes giratorios durante el corte. Solicite un programa que mueva los cinco ejes y obsérvelo funcionar, no solo arrancar. El palpado del eje giratorio y conocer la longitud del pivote son parte de esto, porque una línea central incorrecta corta una superficie que parece lisa pero tiene la forma equivocada. La longitud de la herramienta y la longitud de calibración del portaherramientas también deben estar en el control.
¿Preguntas? Llámenos al 800-323-0307.
